








Wissen
Eigenspannungen nach dem Schweißen abbauen
Eigenspannungen sind mechanische Spannungen, die ohne äußere Last in einem Bauteil wirken. Nach dem Schweißen entstehen sie durch ungleichmäßige Erwärmung und behinderte Schrumpfung. Abbauen lassen sie sich thermisch durch Spannungsarmglühen oder mechanisch durch Vibrationsentspannen. Richten korrigiert dagegen vor allem die Form und ersetzt kein Spannungsarmglühen.
Passende TFON-Maschinen
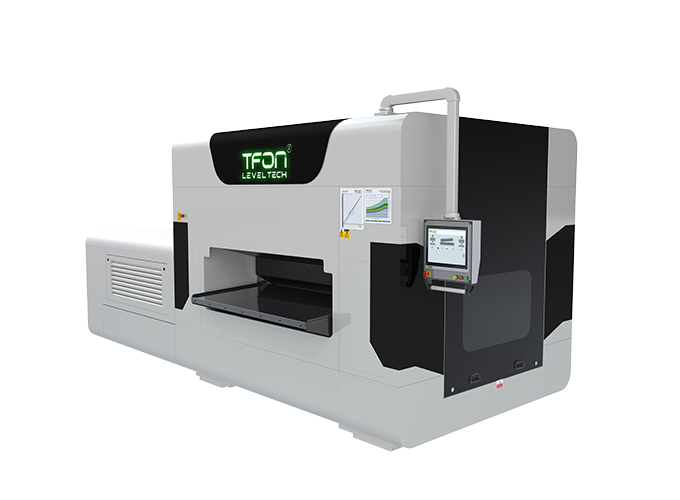
- TFON Leveltech® TF-M 5513 Blechdicke 0,5–15 mm, max. Materialbreite 1.300 mm, Mindestteillänge 110 mm; Richtspalt servohydraulisch mit PC-Steuerung Technische Daten Angebot anfordern
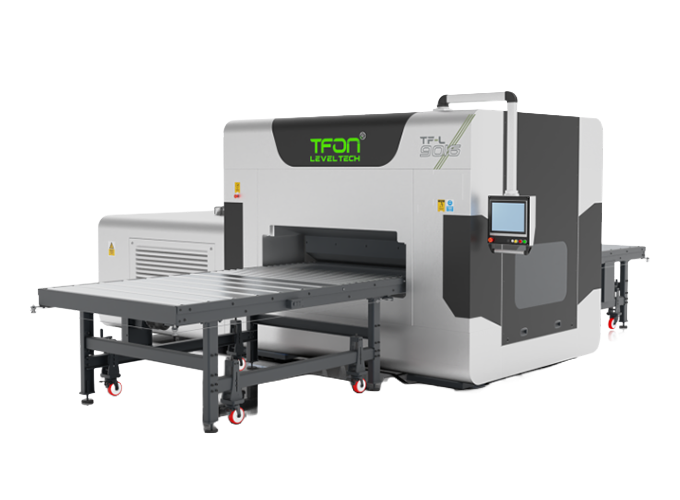
- TFON Leveltech® TF-L 9020 Blechdicke 1–30 mm, max. Materialbreite 2.000 mm, Mindestteillänge 160 mm; für dicke Zuschnitte und Brennschneidteile Technische Daten Angebot anfordern
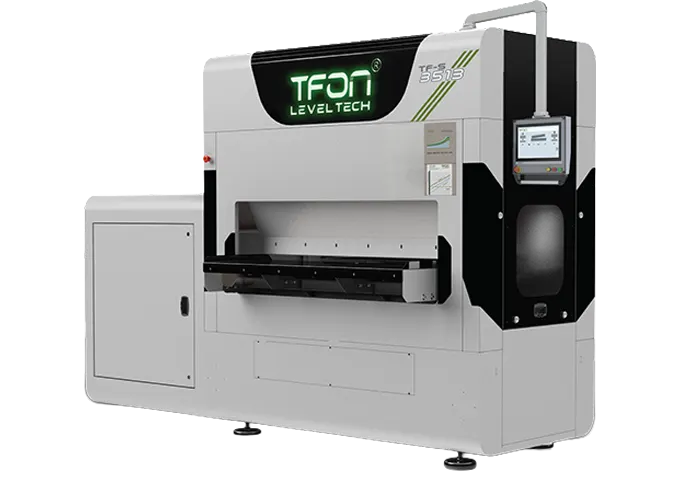
- TFON Leveltech® TF-S 3513 Blechdicke 0,3–5 mm, max. Materialbreite 1.300 mm, Mindestteillänge 35 mm; für Laser- und Stanzteile aus Feinblech Technische Daten Angebot anfordern
Eigenspannungen nach dem Schweißen: Entstehung und Folgen
Beim Schweißen wird das Bauteil örtlich stark erwärmt. Die heiße Zone will sich ausdehnen, der kalte Werkstoff ringsum behindert das. Beim Abkühlen schrumpft die Naht und wird wieder vom umgebenden Material festgehalten. Übrig bleiben Spannungen, die ohne äußere Last im Bauteil stehen: die Eigenspannungen.
In und neben der Naht erreichen sie örtlich Werte in der Größenordnung der Streckgrenze. Bei umwandlungsfähigen Stählen überlagern sich die Schrumpfung und die Volumenänderung durch die Gefügeumwandlung. Das Ergebnis ist ein Spannungsfeld aus Zug- und Druckzonen, das im Gleichgewicht steht. Wird dieses Gleichgewicht gestört, ändert das Teil seine Form.
Folgen in Fertigung und Betrieb
- Verzug: Längs-, Quer- und Winkelschrumpfung verändern die Form schon während des Schweißens.
- Maßänderung beim Zerspanen: Wird Material abgetragen, verschiebt sich das Gleichgewicht, und das Teil verzieht sich nach dem Ausspannen.
- Rissgefahr: Zugeigenspannungen addieren sich zur Betriebslast und begünstigen Kaltrisse, Ermüdungsrisse und Spannungsrisskorrosion.
- Formänderung in Folgeprozessen: Beim Brennschneiden, Laserschneiden oder Abkanten werden Spannungen freigesetzt, Teile verlieren ihre Ebenheit.
Eigenspannungen 1., 2. und 3. Art
Die Werkstoffkunde unterscheidet drei Arten. Eigenspannungen 1. Art wirken makroskopisch über viele Körner und sind für Verzug und Maßänderungen verantwortlich. Spannungen 2. und 3. Art wirken innerhalb einzelner Körner oder im Kristallgitter. Für die Fertigung zählen vor allem die Spannungen 1. Art. Auf sie zielen alle Verfahren, die dieser Beitrag vergleicht.
Eigenspannungen in Blechen und Zuschnitten
Eigenspannungen entstehen nicht erst beim Schweißen. Schon das Ausgangsblech bringt sie mit. Beim Walzen, Abkühlen und Aufwickeln zum Coil verformen sich Rand und Mitte, Ober- und Unterseite unterschiedlich. Beim Abwickeln und Planrichten im Werk oder beim Händler werden diese Spannungen nur zum Teil ausgeglichen.
Solange die Tafel ganz ist, halten sich die Spannungen im Gleichgewicht, und das Blech liegt eben. Der Laser- oder Stanzschnitt trennt dieses Gleichgewicht auf. Das freigeschnittene Teil verformt sich, oft umso stärker, je schmaler es ist und je mehr Ausschnitte es hat. Beim thermischen Schneiden kommt der Wärmeeintrag an der Schnittkante hinzu, beim Stanzen die Kaltverfestigung am Schnittrand.
Für die Schweißfertigung ist das wichtig. Ein Zuschnitt, der schon vor dem Schweißen nicht eben ist, lässt sich in der Vorrichtung nur mit Kraft anlegen. Nach dem Ausspannen federt er zurück, und der Verzug der fertigen Baugruppe wird größer. Wer Eigenspannungen nach dem Schweißen begrenzen will, beginnt deshalb beim ebenen, spannungsarmen Zuschnitt.
Spannungsarmglühen
Spannungsarmglühen ist eine Wärmebehandlung unterhalb der Umwandlungstemperatur Ac1. Das Bauteil wird erwärmt, auf Temperatur gehalten und langsam abgekühlt. Ziel ist, die Eigenspannungen zu senken, ohne Gefüge und Werkstoffeigenschaften wesentlich zu verändern. Die Begriffe dazu legt DIN EN ISO 4885 fest, die Nachfolgerin der EN 10052.
Wirkprinzip
Mit steigender Temperatur sinkt die Streckgrenze des Stahls. Übersteigen die Eigenspannungen die Warmstreckgrenze, fließt der Werkstoff plastisch, und die Spannungsspitzen bauen sich ab. Während der Haltezeit wirken zusätzlich Kriechvorgänge. Die verbleibenden Spannungen liegen grob auf dem Niveau der Warmstreckgrenze bei Glühtemperatur, durch das Kriechen oft darunter.
Temperaturen und Ablauf
Für unlegierte und niedriglegierte Stähle liegt die Glühtemperatur üblicherweise bei 550–650 °C. Häufig genannt wird als Faustregel für die Haltezeit etwa eine Stunde je 25 mm Wanddicke. Entscheidend ist die langsame, gleichmäßige Abkühlung im Ofen. Kühlt das Teil ungleichmäßig ab, entstehen neue Eigenspannungen.
Hochlegierte, vergütete oder thermomechanisch gewalzte Stähle brauchen eigene Parameter. Zu hohe Temperaturen können Festigkeit und Zähigkeit mindern. Verbindlich sind die Vorgaben aus Werkstoffdatenblatt, Schweißanweisung oder Regelwerk.
Grenzen
- Das Bauteil muss in einen Ofen passen. Sehr große Konstruktionen werden örtlich geglüht, etwa mit Heizmatten.
- Ohne Schutzgas verzundert die Oberfläche.
- Liegt das Teil schlecht auf, kann es sich unter Eigengewicht beim Glühen verziehen.
- Zeit- und Energieaufwand sind hoch, der Ofen steht oft bei einem externen Dienstleister.
Auch der Platz in der Fertigungskette zählt. Geglüht wird vor der mechanischen Endbearbeitung, damit sich bearbeitete Flächen nicht nachträglich verziehen. Zunder aus dem Ofen muss vor dem Beschichten entfernt werden, meist durch Strahlen.
Für Druckgeräte und andere geregelte Bauteile legen Regelwerke fest, wann eine Wärmebehandlung nach dem Schweißen Pflicht ist, etwa EN 13445-4 für unbefeuerte Druckbehälter. Wo ein Regelwerk die Wärmebehandlung fordert, lässt sie sich nicht durch ein mechanisches Verfahren ersetzen.
Vibrationsentspannen
Beim Vibrationsentspannen wird das Bauteil mit einem Unwuchterreger in Schwingung versetzt. Eine Steuerung sucht die Eigenfrequenzen des Teils und regt es nahe der Resonanz an. In Zonen mit hohen Eigenspannungen überschreiten Eigen- und Schwingspannung zusammen örtlich die Fließgrenze. Der Werkstoff fließt dort plastisch, die Spannungsspitzen sinken.
Das Verfahren kommt ohne Ofen aus und arbeitet bei Raumtemperatur. Es entsteht kein Zunder und kein thermischer Verzug. Große Schweißkonstruktionen, die in keinen Glühofen passen, lassen sich vor Ort behandeln. Die Anbieter dokumentieren den Ablauf mit Frequenz-Amplituden-Diagrammen.
Der Ablauf folgt meist demselben Muster. Der Erreger wird fest mit dem Bauteil verbunden, das Teil liegt schwingungsisoliert auf. Ein Suchlauf ermittelt die Resonanzstellen. Danach wird das Teil für eine festgelegte Zeit in diesen Bereichen angeregt. Ein Kontrollsuchlauf am Ende zeigt, wie sich die Resonanzkurve verschoben hat, und dient als Nachweis im Protokoll.
Das Ziel ist vor allem Maßstabilität. Ein vibrationsentspanntes Schweißgestell verzieht sich beim anschließenden Zerspanen weniger. Die Spannungen werden dabei eher in den Spitzen abgebaut und umverteilt als flächig abgesenkt.
Grenzen
- Die Wirkung hängt von Geometrie, Masse und Steifigkeit ab und ist am einzelnen Bauteil schwer vorherzusagen.
- Für den rechnerischen Festigkeitsnachweis gibt es keinen etablierten Ansatz; die FKM-Richtlinie enthält dafür keinen Faktor.
- Das Gefüge der Wärmeeinflusszone ändert sich nicht. Eine Anlasswirkung wie beim Glühen, die aufgehärtete Zonen entspannt, fehlt.
- Wo Norm, Schweißanweisung oder Abnehmer eine Wärmebehandlung fordern, ist Vibrationsentspannen kein Ersatz.
Vibrationsentspannen ist deshalb ein Werkzeug für die Maßhaltigkeit, vor allem bei großen Gestellen, Rahmen und Maschinenbetten vor der mechanischen Bearbeitung. Klären Sie den Einsatz vorab mit Konstruktion und Abnehmer.
Richten: Formkorrektur statt Wärmebehandlung
Richten ist ein Umformverfahren. Es bringt ein verzogenes Teil wieder in die Sollform. Je nach Teil geschieht das mit der Walzenrichtmaschine, mit der Presse oder mit der Flamme. Im Mittelpunkt steht die Ebenheit oder Geradheit, nicht der Spannungszustand.
Walzenrichten von Blechen und Zuschnitten
In der Walzenrichtmaschine durchläuft das Blech versetzt angeordnete Richtwalzen. Es wird mehrfach wechselnd gebogen, mit abnehmender Biegung zum Auslauf hin. Bei ausreichender Anstellung plastifiziert der Werkstoff über einen großen Teil der Blechdicke. Die Eigenspannungen aus Walzwerk, Coil und Schneidprozess werden dabei umgelagert und vergleichmäßigt. Das Blech liegt danach eben und neigt beim weiteren Bearbeiten weniger zum Verzug.
In diesem Sinn macht Walzenrichten Bleche spannungsärmer. Es bleibt aber ein mechanischer Vorgang an einem flachen Teil. Eine räumliche Schweißkonstruktion passt nicht durch die Richtmaschine, und die Spannungen in der Wärmeeinflusszone einer Naht werden nicht wie beim Glühen abgebaut. Die TFON Richt- und Spannungsabbau-Maschinen der Baureihe Leveltech sind Walzenrichtmaschinen für genau diese Aufgabe: Bleche und Blechteile eben und spannungsarm für die Folgeprozesse vorzubereiten.
Richten ersetzt kein Spannungsarmglühen
Diese Abgrenzung ist wichtig: Richten ersetzt kein Spannungsarmglühen. Eine gute Ebenheit belegt nicht, dass ein Teil spannungsarm ist. Flammrichten bringt sogar gezielt neue Schrumpfspannungen ein, und Pressrichten verlagert Spannungen örtlich. Ist eine Wärmebehandlung gefordert, gehört sie in den Ablauf. Die Reihenfolge von Glühen und Richten legt die Schweißaufsicht fest.
Flammrichten und Pressrichten an Schweißteilen
An geschweißten Baugruppen wird meist mit Flamme oder Presse gerichtet. Beim Flammrichten schrumpft eine gezielt erwärmte Zone und zieht die zu lange Seite zurück. Die Form stimmt danach, im Bauteil stecken aber zusätzliche Schrumpfspannungen. Beim Pressrichten wird das Teil punktuell über die Streckgrenze gebogen, die Spannungen verlagern sich an die Druckstellen. Beide Verfahren sind Formkorrekturen und kein Spannungsabbau.
Wie die Verfahren im Einzelnen funktionieren, beschreibt der Beitrag Blech richten: Verfahren und Auswahl der Richtmaschine. Den Ablauf in der Maschine zeigt die Seite Walzenrichten von Blechteilen.
Spannungsarmglühen, Vibrationsentspannen und Richten im Vergleich
Die drei Verfahren werden oft in einem Atemzug genannt, lösen aber unterschiedliche Aufgaben. Die Tabelle stellt Wirkprinzip, Wirkung und Einsatzgrenzen gegenüber:
| Merkmal | Spannungsarmglühen | Vibrationsentspannen | Walzenrichten |
|---|---|---|---|
| Wirkprinzip | Erwärmen unter Ac1, plastisches Fließen und Kriechen bei sinkender Streckgrenze | Schwingung nahe der Resonanz, örtliches Fließen in Spannungsspitzen | wechselnde plastische Biegung zwischen Richtwalzen |
| Wirkung auf Eigenspannungen | flächiger Abbau im ganzen Bauteil | Abbau von Spitzen, Umverteilung | Umlagerung und Vergleichmäßigung im Blech |
| Wirkung auf die Form | keine Formkorrektur, Verzug beim Glühen möglich | keine Formkorrektur | Hauptzweck: Ebenheit |
| Geeignete Bauteile | alles, was in den Ofen passt; örtlich auch größere Teile | große Schweißkonstruktionen, Gestelle, Rahmen | Bleche, Zuschnitte, Laser-, Stanz- und Brennschneidteile |
| Einfluss auf das Gefüge | Anlasswirkung, etwa auf aufgehärtete Zonen | keine | keine Wärmebehandlung, leichte Kaltumformung |
| Stellung in Regelwerken | in vielen Regelwerken als Wärmebehandlung nach dem Schweißen verankert | kein Ersatz für eine geforderte Wärmebehandlung | kein Ersatz für eine geforderte Wärmebehandlung |
| Typischer Zeitpunkt | nach dem Schweißen, vor dem Zerspanen | nach dem Schweißen, vor dem Zerspanen | vor oder nach dem Schneiden, vor Abkanten und Schweißen |
Die Gegenüberstellung zeigt: Die Verfahren konkurrieren nur teilweise. Glühen und Vibrieren zielen auf den Spannungszustand eines geschweißten Bauteils. Walzenrichten zielt auf die Form eines flachen Teils und nimmt dabei Spannungen aus dem Blech. In einer Fertigungskette ergänzen sich die Verfahren häufig. Ein typischer Ablauf ist Walzenrichten der Zuschnitte vor dem Schweißen und Spannungsarmglühen der fertigen Konstruktion, wenn das Regelwerk es verlangt.
Auch der Aufwand unterscheidet sich. Glühen bedeutet meist Transport zum Ofen, lange Durchlaufzeiten und anschließendes Strahlen. Vibrationsentspannen findet vor Ort statt und dauert Stunden statt Tage. Walzenrichten läuft direkt in der Fertigungslinie, ein Teil ist in Sekunden bis Minuten gerichtet. Für die Planung heißt das: Je früher in der Kette ein Problem gelöst wird, desto kleiner ist der Aufwand.
Auswahl nach Bauteil, Regelwerk und Ziel
Die Wahl beginnt mit der Frage, warum Spannungen abgebaut werden sollen. Folgende Reihenfolge hat sich in der Praxis bewährt:
- Regelwerk prüfen: Fordern Norm, Schweißanweisung oder Kunde eine Wärmebehandlung nach dem Schweißen, ist Spannungsarmglühen gesetzt.
- Ziel klären: Geht es um Sicherheit gegen Risse und Spannungsrisskorrosion, führt am Glühen meist kein Weg vorbei. Geht es um Maßhaltigkeit beim Zerspanen, kommt auch Vibrationsentspannen infrage.
- Bauteilgröße bewerten: Passt die Konstruktion nicht in den Ofen, sind örtliches Glühen oder Vibrieren die Alternativen.
- Werkstoff beachten: Vergütete und thermomechanisch gewalzte Stähle vertragen nicht jede Glühtemperatur.
- Flache Teile getrennt betrachten: Verziehen sich Bleche und Zuschnitte schon beim Schneiden, liegt die Lösung früher in der Kette, beim Walzenrichten.
| Anlass | Geeignetes Verfahren | Hinweis |
|---|---|---|
| Druckbehälter oder geregeltes Bauteil | Spannungsarmglühen | Parameter aus Regelwerk und Schweißanweisung |
| Maschinengestell vor dem Fräsen | Spannungsarmglühen oder Vibrationsentspannen | Einsatz mit Konstruktion und Abnehmer abstimmen |
| Große Stahlkonstruktion ohne passenden Ofen | örtliches Glühen oder Vibrationsentspannen | Nachweisanforderungen vorab klären |
| Laserteile verlieren beim Schneiden die Ebenheit | Walzenrichten der Teile | vor Abkanten und Schweißen richten |
| Blechtafel verzieht sich nach dem Zuschnitt | spannungsarm gerichtetes Ausgangsblech, Teile nachrichten | Blechqualität mit dem Lieferanten klären |
| Schweißverzug an einer Baugruppe | Flammrichten oder Pressrichten | Reihenfolge zu einer Wärmebehandlung mit der Schweißaufsicht festlegen |
Hilfreich ist, den Grund schriftlich festzuhalten: Maßhaltigkeit beim Zerspanen, Rissicherheit, Korrosionsschutz oder schlicht die Ebenheit für den nächsten Arbeitsgang. Jeder dieser Gründe führt zu einem anderen Verfahren und zu einem anderen Nachweis.
Die Tabelle ersetzt keine Einzelfallprüfung. Sie zeigt aber, dass viele Verzugsprobleme in der Blechfertigung nicht am Glühofen, sondern bei Blechqualität und Richten gelöst werden.
Eigenspannungen begrenzen: Konstruktion, Schweißfolge, Zuschnitt
Jede Spannung, die gar nicht erst entsteht, muss später nicht abgebaut werden. Schon in Konstruktion und Arbeitsvorbereitung lässt sich viel beeinflussen:
- Nahtvolumen klein halten: Eine passende Fugenform mit angepasstem Öffnungswinkel braucht weniger Schweißgut und bringt weniger Wärme ein. Hintergründe im Beitrag Fugenformen beim Schweißen.
- Symmetrisch schweißen: Beidseitige X-Nähte und eine abgestimmte Schweißfolge gleichen die Winkelschrumpfung aus.
- Wärmeeinbringung begrenzen: Streckenenergie und Lagenzahl beeinflussen Schrumpfung und Verzug.
- Vorspannen und Vorbiegen: Gezielt entgegen der erwarteten Schrumpfung eingespannt, kommt das Teil nach dem Schweißen näher an die Sollform.
- Ebene Zuschnitte einsetzen: Teile, die schon beim Schneiden ihre Form verlieren, bringen diese Abweichung in jede Schweißvorrichtung mit. Gerichtete Zuschnitte liegen sauber an und verringern Spalte.
- Gleichmäßige Schweißnahtvorbereitung: Gleichmäßige Fasen und Stegabstände vermeiden zusätzliche Schweißlagen. Maschinell angefaste Kanten helfen dabei, siehe Anfasen von Blechen und Platten.
Diese Maßnahmen ersetzen kein gefordertes Spannungsarmglühen. Sie senken aber den Richtaufwand und machen das Ergebnis reproduzierbar. Ursachen und Korrektur von Verzug an Blechen beschreibt außerdem der Beitrag Was verursacht Blechverzug.
Für Laserteile aus Feinblech bis 5 mm eignet sich zum Beispiel die TFON Leveltech TF-S 3513 mit 1.300 mm Materialbreite. Dickere Zuschnitte bis 15 mm richtet die TFON Leveltech TF-M 5513.
Eigenspannungen messen und nachweisen
Eigenspannungen sind unsichtbar. Ein ebenes Teil kann hohe Spannungen enthalten, ein verzogenes Teil kann weitgehend entspannt sein. Wer den Erfolg eines Verfahrens belegen will, braucht eine Messung oder einen qualifizierten Ablauf.
| Verfahren | Prinzip | Einordnung |
|---|---|---|
| Bohrlochmethode | kleine Bohrung im Zentrum einer Dehnmessstreifen-Rosette; gemessen wird die Rückfederung | halbzerstörend, in der Industrie verbreitet |
| Röntgendiffraktometrie | Änderung der Gitterabstände im oberflächennahen Bereich | zerstörungsfrei, erfasst nur die Randschicht |
| Zerlegeverfahren | Teil wird aufgetrennt, die Formänderung zeigt freigesetzte Spannungen | zerstörend, für Versuchsteile |
| Ebenheitsmessung | Messung der Form | misst keine Spannungen, nur deren Folgen |
In der Serienfertigung wird selten direkt gemessen. Stattdessen sichert ein qualifizierter Ablauf das Ergebnis: eine dokumentierte Glühkurve, ein Vibrationsprotokoll oder festgelegte Richtparameter je Teil. Für gerichtete Teile gehört die Ebenheitsmessung mit Toleranz, Messzustand und Messmethode in die Abnahme.
Ein praktischer Test für Blechteile ist das Verhalten im Folgeprozess. Bleibt ein gerichtetes Laserteil auch nach dem Abkanten und dem Schweißen der Anbauteile in Toleranz, war die Kette stimmig. Verzieht es sich erst dort, lohnt der Blick zurück auf Blechqualität, Richtparameter und Schweißfolge.
Passende TFON-Maschinen
-
TFON Leveltech® TF-M 5513
Blechdicke 0,5–15 mm, max. Materialbreite 1.300 mm, Mindestteillänge 110 mm; Richtspalt servohydraulisch mit PC-Steuerung
Technische Daten Angebot anfordern -
TFON Leveltech® TF-L 9020
Blechdicke 1–30 mm, max. Materialbreite 2.000 mm, Mindestteillänge 160 mm; für dicke Zuschnitte und Brennschneidteile
Technische Daten Angebot anfordern -
TFON Leveltech® TF-S 3513
Blechdicke 0,3–5 mm, max. Materialbreite 1.300 mm, Mindestteillänge 35 mm; für Laser- und Stanzteile aus Feinblech
Technische Daten Angebot anfordern
Häufige Fragen
Kann man Eigenspannungen durch Richten abbauen?
Teilweise. Walzenrichten lagert Eigenspannungen in Blechen und Zuschnitten um und macht sie spannungsärmer. Eine Wärmebehandlung ist das nicht. Spannungen in und neben Schweißnähten baut Richten nicht wie Spannungsarmglühen ab, und Flammrichten bringt sogar neue Schrumpfspannungen ein. Richten ersetzt deshalb kein gefordertes Spannungsarmglühen.
Bei welcher Temperatur wird Stahl spannungsarm geglüht?
Unlegierte und niedriglegierte Stähle werden meist bei 550–650 °C geglüht, also unterhalb der Umwandlungstemperatur Ac1. Danach folgt eine langsame Abkühlung im Ofen. Für hochlegierte, vergütete oder thermomechanisch gewalzte Stähle gelten eigene Werte aus Werkstoffdatenblatt, Schweißanweisung oder Regelwerk.
Ist Vibrationsentspannen genauso wirksam wie Glühen?
Nein, nicht in jeder Hinsicht. Vibrationsentspannen senkt Spannungsspitzen und stabilisiert die Maße, etwa vor dem Zerspanen. Eine Anlasswirkung auf die Wärmeeinflusszone hat es nicht, und für den Festigkeitsnachweis fehlt ein etablierter Ansatz. Wo eine Wärmebehandlung gefordert ist, ersetzt Vibrieren sie nicht.
Wie lange dauert Spannungsarmglühen?
Das hängt von Wanddicke, Werkstoff und Ofen ab. Eine häufig genannte Faustregel für die Haltezeit ist etwa eine Stunde je 25 mm Wanddicke. Dazu kommen Aufheizen und die langsame Abkühlung im Ofen. Verbindlich sind die Vorgaben aus Schweißanweisung, Werkstoffdatenblatt oder Regelwerk.
Warum verzieht sich ein Laserteil nach dem Schneiden?
Weil das Blech Eigenspannungen aus Walzwerk und Coil enthält. Der Schnitt trennt das Spannungsgleichgewicht auf, der Wärmeeintrag des Lasers kommt hinzu. Das freigeschnittene Teil sucht sich eine neue Form. Spannungsarm gerichtetes Ausgangsblech und das Richten der Teile in einer Teilerichtmaschine verringern diesen Effekt deutlich.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.