








Bilgi Merkezi
Kaynak Sonrası Gerilim Giderme: Tav, Titreşim ve Doğrultma
Kaynak sonrası gerilim giderme, kaynağın parçada bıraktığı iç gerilimi azaltmak için yapılan işlemlerin genel adıdır. En yaygın yöntem gerilim giderme tavıdır. Titreşimle gerilim giderme ve mekanik doğrultma ise farklı amaçlara hizmet eder. Doğrultma parçanın şeklini düzeltir, tavın yerini tutmaz. Hangisinin gerektiğini kod, kaynak prosedürü ve parçanın sonraki işlemi belirler.
Bu İş İçin TFON Makineleri
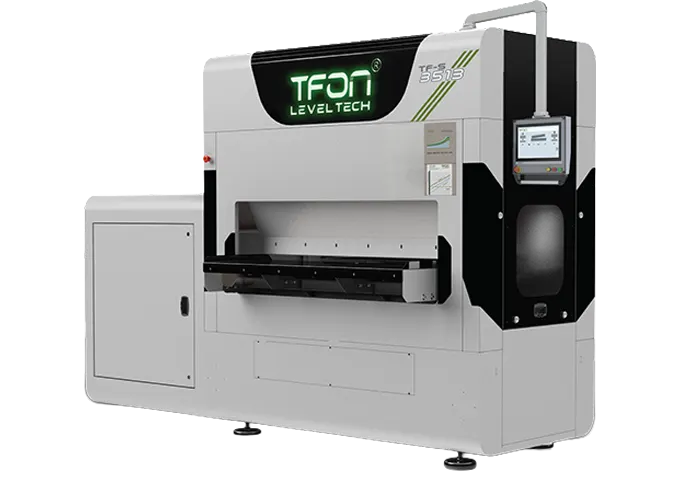
- TFON Leveltech® TF-S 3513 0,3-5 mm sac, 1300 mm çalışma genişliği; servo mekanik kontrollü silindirli doğrultma Teknik Özellikler Teklif İsteyin
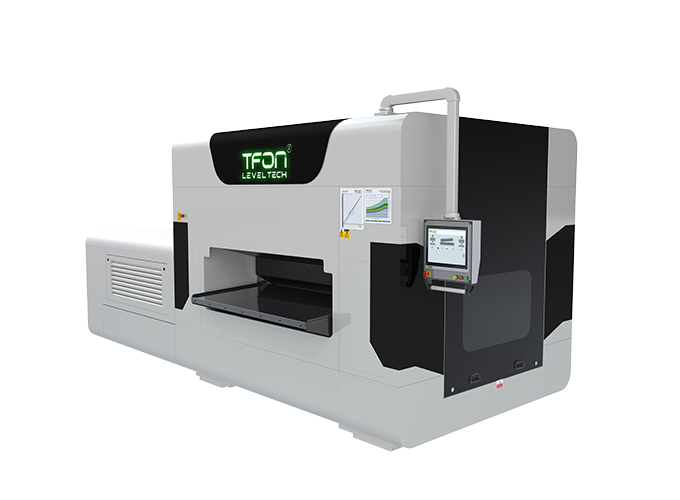
- TFON Leveltech® TF-M 5513 0,5-15 mm sac ve plaka, 1300 mm çalışma genişliği; servo hidrolik, PC kontrol Teknik Özellikler Teklif İsteyin
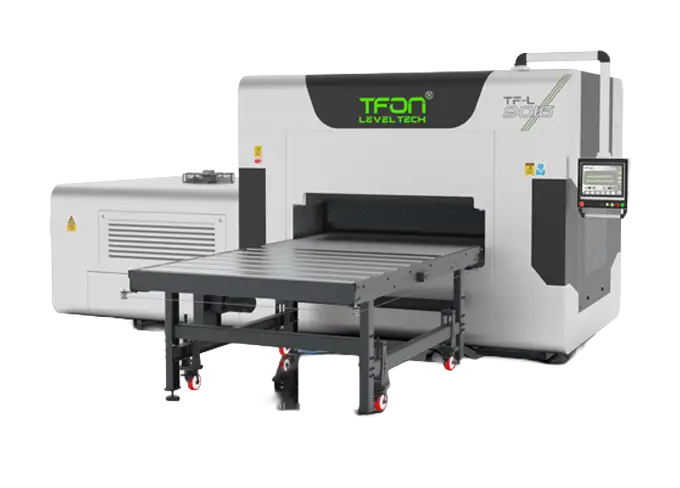
- TFON Leveltech® TF-L 9016 1-30 mm plaka, 1600 mm çalışma genişliği; servo hidrolik, PC kontrol Teknik Özellikler Teklif İsteyin
Kaynak Sonrası İç Gerilim Nasıl Oluşur?
Kaynak sırasında dikiş ve çevresi çok hızlı ısınır ve genleşir. Soğurken bu bölge çekmek ister, ama çevresindeki soğuk metal buna izin vermez. Sonuçta dikişte ve hemen yanında çekme gerilimi, biraz daha uzakta basma gerilimi kalır. Parçaya dışarıdan hiçbir yük gelmediği hâlde içinde duran bu gerilime iç gerilim ya da kalıntı gerilim denir.
Kaynak dikişindeki iç gerilim, malzemenin akma sınırına yaklaşabilir. Bu gerilim iki şekilde kendini gösterir. Birincisi çarpılmadır: parça kaynaktan sonra eğilir, burulur ya da köşeleri kalkar. İkincisi gizli kalır ve sonradan ortaya çıkar. Talaşlı işlemde malzeme alındıkça denge bozulur ve parça ölçüden çıkar.
Gerilimin yönü de önemli bir ayrıntıdır. Dikiş boyunca oluşan boyuna gerilim uzun parçayı eğer ya da kamburlaştırır. Dikişe dik oluşan enine gerilim ise açısal çarpılmaya yol açar; köşe kaynağında flanş içeri doğru kapanır. Hangi çarpılmayı gördüğünüz, hangi önlemi alacağınızı da gösterir.
İç gerilimin başka etkileri de vardır:
- Yorulma yüklü parçalarda dikiş bölgesinde çatlak başlama riskini artırır.
- Uygun ortamda gerilmeli korozyon çatlağına zemin hazırlar.
- Kalın kesitlerde gevrek kırılma ve hidrojen çatlağı riskini büyütür.
- Montajda deliklerin ve bağlantı yüzeylerinin karşılaşmamasına yol açar.
Kaynak tek kaynak değildir. Haddeleme, soğuk şekillendirme ve ısıl kesim de sacda iç gerilim bırakır. Lazerle kesilen bir parçanın masadan kalkar kalkmaz dalgalanması bu yüzdendir. Sacda şekil bozukluğunun nedenlerini sacda şekil bozukluğu yazımızda anlattık. Bu yazı ise kaynak sonrası gerilim giderme yöntemlerini karşılaştırır.
Gerilim Giderme Nedir, Ne Zaman Gerekir?
Gerilim giderme, parçadaki iç gerilimi azaltmak için yapılan işlemlerin ortak adıdır. Adına rağmen gerilimi sıfırlamaz; tepe değerini düşürür ve parçanın içinde daha dengeli dağılmasını sağlar. Hangi yöntemin ne kadar etkili olduğu malzemeye, kesit kalınlığına ve parçanın geometrisine bağlıdır.
Gerilim gidermenin gerekip gerekmediğine çoğu zaman tasarım kodu ve kaynak prosedürü karar verir. Basınçlı kaplar, kazanlar ve proses boruları için yazılmış kodlar, belirli malzeme ve kalınlıklarda kaynak sonrası ısıl işlemi zorunlu tutar. Bu durumda yöntem, sıcaklık ve süre de kodda yazar; atölyenin seçim yapma şansı yoktur.
Kod şartı olmayan işlerde karar, parçanın ne yapacağına göre verilir. Şu durumlarda gerilim giderme sık istenir:
- Kaynaktan sonra hassas talaşlı işlem görecek büyük gövde ve tezgâh şaseleri.
- Kalın kesitli, çok pasolu kaynaklı yapılar.
- Gerilmeli korozyon riski taşıyan ortamlarda çalışan kaynaklı parçalar.
- Sertleşmeye yatkın çeliklerde ısıdan etkilenen bölgenin sertliğini düşürmek gereken işler.
- Yorulma yüküyle çalışan ve tasarımında ısıl işlem öngörülen parçalar.
Şekil bozukluğu tek başına gerilim giderme sebebi değildir. Parça yalnız çarpılmışsa ve iç gerilimle ilgili bir şart yoksa, doğrultma çoğu zaman yeterlidir. Ama parça sonradan talaşlı işlem görecekse ya da çizimde ısıl işlem şartı varsa doğrultma bu şartı karşılamaz. Bu ayrım yazının geri kalanının temelidir.
Gerilim Giderme Tavı Nasıl Yapılır?
Gerilim giderme tavı, parçayı malzemenin dönüşüm sıcaklığının altındaki bir sıcaklığa ısıtıp bir süre bekletmek ve kontrollü soğutmaktır. Karbon ve düşük alaşımlı çeliklerde yaygın aralık 550-650 °C'dir. Örneğin basınçlı kaplar için yazılan ASME Section VIII, P-No.1 grubundaki karbon çelikleri için en düşük bekleme sıcaklığını 595 °C olarak verir.
Yöntemin mantığı basittir. Yüksek sıcaklıkta çeliğin akma dayanımı düşer. İç gerilim bu düşük akma değerini aştığı yerde malzeme küçük miktarda akar ve gerilim gevşer. Parça yavaşça soğutulduğunda yeni bir gerilim oluşmaz.
Bekleme süresi kalınlığa göre verilir. Yaygın pratik kural, 25 mm kalınlık başına yaklaşık bir saattir; uygulanacak kesin değer ilgili standarttan ve kaynak prosedüründen alınır. Isıtma ve soğutma hızları da sınırlandırılır, çünkü hızlı ısıtılan kalın parçada kesit içinde yeni sıcaklık farkları oluşur.
Fırında ve Lokal Tav
Parça fırına sığıyorsa tüm parça birlikte tavlanır. Fırına sığmayan gövdelerde ve sahadaki boru kaynaklarında lokal tav yapılır. Kaynak bölgesinin çevresine rezistans ısıtıcılar ya da indüksiyon bobinleri sarılır, sıcaklık termokupllarla izlenir.
Tavın Yan Etkileri ve Sınırları
- Isıdan etkilenen bölgenin sertliği düşer ve hidrojen dışarı yayılır. Bu, istenen bir etkidir.
- Parça tav sırasında desteklenmezse kendi ağırlığıyla sarkar ve yeni bir şekil bozukluğu oluşur.
- Yüzeyde tufal oluşur; parça sonradan temizlenir.
- Su verilmiş ve temperlenmiş çeliklerde temperleme sıcaklığı aşılırsa dayanım düşer.
- Östenitik paslanmaz çelikte bu sıcaklık aralığı krom karbür çökelmesi riski taşır; karar korozyon şartına göre ayrıca verilir.
Fırın kapasitesi, taşıma ve enerji maliyeti tavı pahalı bir adım yapar. Bu yüzden ya kod gereği ya da ölçüye dayalı bir gerekçeyle yapılır.
Titreşimle Gerilim Giderme (VSR) Nedir?
Titreşimle gerilim giderme, parçayı ısıtmadan, mekanik titreşimle iç gerilimi azaltma yöntemidir. Literatürde VSR (vibratory stress relief) kısaltmasıyla geçer. Parçaya bir titreşim motoru bağlanır ve frekans taranarak parçanın rezonans frekansları bulunur. Ardından parça bu frekansa yakın bir değerde belirli bir süre titreştirilir.
Titreşim, iç gerilimle toplandığında yerel olarak akma sınırını aşan bölgelerde küçük plastik akma oluşturur. Böylece gerilim tepe noktalarından bir kısmı gevşer. Isı girdisi olmadığı için yüzeyde tufal oluşmaz, parça sarkmaz ve fırın gerekmez. Ekipman taşınabilirdir; büyük gövdeler yerinde işlenebilir.
Uygulamada parça, titreşimi sönümlemeyen lastik takozlar üzerine yerleştirilir. Frekans taraması uygulamadan önce ve sonra tekrarlanır. İki tarama arasındaki fark, işlemin kaydı olarak saklanır. Parçanın en büyük ölçüsü, ağırlığı ve rijitliği, motorun gücünü ve bağlantı yerini belirler.
Yöntemin en çok kullanıldığı yer, kaynaklı gövdelerin talaşlı işlemden önce boyut kararlılığını artırmaktır. Tezgâh şaseleri, dişli kutusu gövdeleri ve büyük kaynaklı konstrüksiyonlar tipik örneklerdir.
Titreşimin Sınırları
- Etkinliği malzemeye ve geometriye göre değişir. Akma dayanımı yüksek malzemelerde etkinin azaldığı bilinir.
- Metalurjik etki yoktur. Isıdan etkilenen bölgenin sertliği düşmez, hidrojen dışarı atılmaz.
- Sonucu tek bir ölçüyle doğrulamak zordur. Rezonans eğrisindeki değişim dolaylı bir göstergedir.
- Basınçlı ekipman kodları (ASME Section VIII, ASME B31.3 gibi) titreşimi ısıl gerilim gidermenin yerine kabul etmez.
Kısacası titreşim, kod şartı olmayan ve boyut kararlılığının asıl hedef olduğu işlerde bir seçenektir. Isıl işlem şartı olan bir parçada tavın yerine konmaz.
Mekanik Doğrultma Şekli Düzeltir, Tavın Yerini Tutmaz
Doğrultma tavın yerini tutmaz. Silindirli doğrultma, presle doğrultma ya da çekiçleme parçanın şeklini düzeltir. Isıl gerilim giderme tavının metalurjik etkisini ise vermez: sertliği düşürmez, hidrojeni dışarı atmaz, kod gereği istenen ısıl işlem şartını karşılamaz. Parçanın düz çıkması, içinde iç gerilim kalmadığını göstermez.
Bu cümle TFON Leveltech makinelerinin tüm ürün sayfalarında da yer alır. Makineler "doğrultma ve gerilim giderme" başlığı altında satılır, çünkü silindirli doğrultma sacdaki haddeleme ve kesim gerilimini gerçekten azaltır. Sac, silindirler arasında akma sınırını aşacak kadar art arda bükülür. Her bükümde kesitteki gerilimler yeniden dağılır ve genliği küçülür. Parça kesimden, bükümden ya da kaynaktan sonra daha öngörülebilir davranır.
Ama bu mekanik bir etkidir ve düz sac ile düz kesilmiş parçayla sınırlıdır. Üç boyutlu kaynaklı bir çerçeve doğrultma makinesinin silindirlerinden geçmez. Kaynaklı bir parçayı presle doğrultmak ise şekli düzeltirken yeni bir gerilim bölgesi oluşturur.
Sırayı doğru kurmak bu yüzden önemli bir karardır. Sac parça kesimden sonra doğrultulur, ardından büküme ve kaynağa gider. Kaynaktan sonra ısıl işlem şartı varsa tav yapılır. Tavdan sonra kalan küçük şekil sapmaları gerekiyorsa presle düzeltilir ve parça son kez ölçülür.
Diğer Mekanik Yöntemler
- Presle doğrultma: Parça belirli noktalardan bastırılarak ters yönde bükülür. Kalın plakada ve profilde kullanılır.
- Alevle doğrultma: Belirli bölgeler ısıtılıp soğutularak büzülme ile şekil düzeltilir. Yeni iç gerilim ekler.
- Çekiçleme ve bilyalı dövme: Yüzeyde basma gerilimi oluşturur. Yorulma dayanımını artırmak için kullanılır; iç gerilimi tümüyle gidermez.
Yöntemlerin ayrıntılı karşılaştırmasını sac doğrultma yöntemleri yazısında bulabilirsiniz.
Tav, Titreşim ve Doğrultma Karşılaştırması
Üç yöntem aynı adı taşısa da farklı sorunları çözer. Tablo, seçimde en çok karıştırılan noktaları yan yana koyar.
| Kriter | Gerilim giderme tavı | Titreşimle gerilim giderme | Silindirli mekanik doğrultma |
|---|---|---|---|
| Çalışma şekli | Isıtma, bekletme ve kontrollü soğutma | Rezonansa yakın mekanik titreşim | Silindirler arasında art arda bükme |
| Isı girdisi | Var (çelikte yaygın aralık 550-650 °C) | Yok | Yok |
| Metalurjik etki | Sertlik düşer, hidrojen dışarı yayılır | Yok | Yok |
| İç gerilime etkisi | Tepe değer akma dayanımının yüksek sıcaklıktaki değerine iner | Kısmi; malzemeye ve geometriye göre değişir | Sacda haddeleme ve kesim gerilimini azaltır ve dengeler |
| Şekle etkisi | Şekli düzeltmez; desteksiz parçada sarkma olabilir | Şekli düzeltmez | Şekli düzeltir |
| Parça sınırı | Fırın ölçüsü; büyük parçada lokal tav | Büyük parçalarda yerinde uygulanabilir | Düz sac, plaka ve kesilmiş parça; makinenin kalınlık ve genişlik aralığı |
| Kodlarda yeri | Basınçlı ekipman kodlarında tarif edilen yöntem | Isıl işlemin yerine kabul edilmez | Isıl işlemin yerine geçmez |
| Tipik kullanım | Basınçlı kap, kazan, kalın kaynaklı yapı | Talaşlı işlem öncesi boyut kararlılığı | Kesim sonrası dalgalanan sac parçalar |
Tablonun özeti tek cümledir: şekil sorunu doğrultmayla, iç gerilim şartı tavla çözülür. Titreşim, kod şartı olmayan işlerde boyut kararlılığı için bir ara çözümdür. Sac parça hem kesimden dalgalanıyor hem de kaynaktan sonra ısıl işlem görecekse iki adım ayrı ayrı planlanır: önce doğrultma, sonra kaynak ve tav.
Kaynak Gerilimini Baştan Azaltmak
En ucuz gerilim giderme, hiç oluşmayan gerilimdir. Kaynaklı imalatta iç gerilimi ve çarpılmayı baştan azaltan birkaç temel kural vardır.
- Kaynak metalini azaltın. Gereğinden geniş açılmış bir ağız daha çok paso, daha çok ısı ve daha çok çekme demektir. Ağız açısını ve kök yüzünü prosedüre göre tutturmak, dolgu hacmini de kontrol altına alır. Ağız tiplerini kaynak ağzı çeşitleri yazısında anlattık.
- Simetrik kaynak yapın. Kalın plakada X ağzı, tek taraflı V ağzına göre iki yüzden dengeli dolgu sağlar. Uzun dikişlerde geri adım ve atlamalı kaynak sırası çarpılmayı azaltır.
- Isı girdisini kontrol edin. Paso sayısı, akım ve ilerleme hızı prosedürde yazar. Gereğinden yavaş ilerlemek bölgeyi aşırı ısıtır.
- Ön ısıtmayı atlamayın. Kalın ve sertleşmeye yatkın çeliklerde ön ısıtma, soğuma hızını düşürür ve hidrojen çatlağı riskini azaltır.
- Bağlama aparatı ve ters açı kullanın. Parçayı kaynaktan önce beklenen çarpılmanın tersine hafifçe açmak, soğuduktan sonra doğru açıyı verir.
- Düz sacla başlayın. Kesimden dalgalı çıkan parçayı kaynağa sokmak, bağlama sırasında ek gerilim yaratır.
Ağız hazırlığında açının kenar boyunca sabit kalması, dolgunun da dikiş boyunca eşit olmasını sağlar. Plaka kenarında sabit açıyla ağız açmak için kaynak ağzı açma makinelerimize bakabilirsiniz. Ağız açma adımlarını plakada kaynak ağzı açma sayfasında bulabilirsiniz.
Kesim ve Hadde Gerilimi: Sacda Doğrultmanın Yeri
Kaynaklı bir sac konstrüksiyonun parçaları çoğu zaman lazer ya da plazmayla kesilir. Rulodan açılan sacın içinde haddeleme gerilimi vardır. Kesim bu dengeyi bozar ve parça masadan dalgalı ya da kavisli kalkar. Bu parça büküme ve kaynağa girdiğinde açı hataları, bağlamada zorlama ve kaynaktan sonra büyüyen çarpılma görülür.
Silindirli doğrultma burada doğru adımdır. Kesimden sonra ve kaynaktan önce yapılan doğrultma, parçayı düzeltir ve sacdaki kesim ile haddeleme gerilimini azaltıp dengeler. Böylece büküm ve kaynak daha öngörülebilir olur. Doğrultmanın nasıl yapıldığını ve düzlemselliğin nasıl ölçüldüğünü silindirli sac doğrultma sayfasında anlattık.
TFON Leveltech serisi, kesilmiş sac, plaka ve parçalar için silindirli mekanik doğrultma makineleridir:
- XS ve TF-S serisi: 0,3-5 mm sac kalınlığı, servo mekanik kontrol. TF-S 3513 1300 mm genişliğe kadar çalışır.
- TF-M serisi: 0,5-15 mm, servo hidrolik ve PC kontrol. TF-M 5513 1300 mm genişliğe kadar çalışır.
- TF-L serisi: 1-30 mm, servo hidrolik ve PC kontrol. TF-L 9016 1600 mm genişliğe kadar çalışır.
TF-S, TF-M ve TF-L serilerinde çalışma genişliği 600-2000 mm arasında seçilir. Tüm modelleri doğrultma ve gerilim giderme makineleri sayfasında karşılaştırabilirsiniz. Çiziminizde ısıl işlem şartı varsa bu makineler o şartı karşılamaz; tavı ayrı bir proses olarak planlayın.
Delikli ve büyük boşluklu parçalar, aynı kalınlıktaki dolu parçadan farklı davranır. Kesim kenarına yakın dar köprüler, silindirler arasında daha kolay şekil alır. Bu yüzden yeni bir parça ailesinde numune testi yapıyoruz. Düzlemselliği parça serbest hâldeyken, aynı destek noktalarında ve aynı ölçü aletiyle ölçmek, doğrultmadan önceki ve sonraki sonucu karşılaştırılabilir kılar.
Hangi Durumda Hangi Yöntem?
Seçimi kolaylaştırmak için sahada en sık karşılaşılan durumları bir araya getirdik. Tablo bir kod yerine geçmez; kod ya da müşteri şartnamesi varsa önce o uygulanır.
| Durum | Uygun yöntem | Not |
|---|---|---|
| Basınçlı kap, kazan ya da boru hattında kod gereği ısıl işlem | Gerilim giderme tavı | Sıcaklık, süre ve kayıtlar koddan gelir |
| Kaynaklı gövde, sonrasında hassas talaşlı işlem | Tav; kod şartı yoksa titreşim seçenek olabilir | Sonuç, işleme sonrası ölçüyle doğrulanır |
| Lazer ya da plazma kesim sac parça dalgalı çıkıyor | Silindirli doğrultma | Kaynak ve bükümden önce yapılır |
| Kaynaklı çerçeve çarpılmış, ısıl işlem şartı yok | Presle ya da alevle doğrultma | Yeni gerilim bölgesi oluşabilir |
| Gerilmeli korozyon riski olan ortam | Tav, malzemeye göre | Paslanmazda korozyon şartı ayrıca değerlendirilir |
| Yorulma yüküyle çalışan kaynak dikişi | Tasarıma göre tav ya da bilyalı dövme | Tasarımcının onayı gerekir |
Tabloda iki yöntem aynı satırda geçiyorsa seçim bir mühendislik kararıdır ve belgelenmelidir. Doğrultmanın sonucunu düzlemsellik ölçümüyle, tavın sonucunu ise fırın kaydıyla ve gerekiyorsa sertlik ölçümüyle doğrulayın.
Teklif ya da iş emri hazırlarken yöntemi açık yazın. "Gerilimi alınacak" gibi genel bir ifade, fason atölyede doğrultma olarak da, tav olarak da anlaşılabilir. Yöntemi, sıcaklığı ya da düzlemsellik toleransını ve ölçüm koşulunu yazmak, sonradan çıkacak tartışmayı önler.
İç Gerilim Nasıl Ölçülür?
İç gerilim gözle görülmez ve atölyede doğrudan ölçülmez. Laboratuvarda kullanılan başlıca yöntemler şunlardır:
- Delik delme yöntemi: Yüzeye küçük bir delik açılır, çevresine yapıştırılan uzama ölçerlerle gevşeme ölçülür. ASTM E837 bu yöntemi tarif eder.
- X ışını kırınımı: Yüzeydeki kristal kafes aralığından gerilim hesaplanır. Parçaya zarar vermez ama yalnız yüzeye yakın bölgeyi ölçer.
- Kesme ve gözlem: Numune kesilir ve açılma ya da kapanma miktarı ölçülür. Basittir ama parçayı tahrip eder.
Atölyede daha pratik bir yol, gerilimin sonucunu izlemektir. Sac parçayı kesimden sonra, doğrultmadan sonra ve bükümden sonra aynı koşulda ölçün. Şekil hangi adımda bozuluyorsa gerilim sorunu o adımdadır. Kaynaklı gövdede ise işleme öncesi ve sonrası ölçüler karşılaştırılır. Gerilim giderme işe yaradıysa talaş alındıkça parça ölçüden kaçmaz.
Sertlik ölçümü sık karıştırılan bir konudur. Tavdan sonra ısıdan etkilenen bölgede yapılan sertlik ölçümü, ısıl işlemin istenen sıcaklığa ulaştığını dolaylı olarak gösterir. İç gerilimin ne kadar azaldığını ise göstermez. Düzlemsellik ölçümü de benzer biçimde yalnız şekli anlatır. Hangi ölçünün neyi kanıtladığını kalite planına baştan yazın.
Bu İş İçin TFON Makineleri
-
TFON Leveltech® TF-S 3513
0,3-5 mm sac, 1300 mm çalışma genişliği; servo mekanik kontrollü silindirli doğrultma
Teknik Özellikler Teklif İsteyin -
TFON Leveltech® TF-M 5513
0,5-15 mm sac ve plaka, 1300 mm çalışma genişliği; servo hidrolik, PC kontrol
Teknik Özellikler Teklif İsteyin -
TFON Leveltech® TF-L 9016
1-30 mm plaka, 1600 mm çalışma genişliği; servo hidrolik, PC kontrol
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Gerilim giderme tavı iç gerilimi tamamen yok eder mi?
Hayır. Tav, iç gerilimin tepe değerini malzemenin yüksek sıcaklıktaki akma dayanımı seviyesine indirir ve gerilimi daha dengeli dağıtır. Parçada yine düşük bir iç gerilim kalır. Soğutma kontrolsüz yapılırsa ya da parça tav sırasında desteklenmezse yeni gerilim ve şekil bozukluğu da oluşabilir.
Doğrultma makinesi gerilim giderme yapar mı?
Sacta kısmen yapar. Silindirli doğrultma, sacı akma sınırını aşacak kadar art arda bükerek haddeleme ve kesim gerilimini azaltır ve dengeler. Ama bu mekanik bir etkidir. Isıl gerilim giderme tavının metalurjik etkisini vermez ve çizimdeki ısıl işlem şartını karşılamaz. Doğrultma tavın yerini tutmaz.
Paslanmaz çeliğe gerilim giderme tavı yapılır mı?
Yapılabilir, ama karbon çeliği gibi değil. Östenitik paslanmazda karbon çeliği için kullanılan sıcaklıklar krom karbür çökelmesi riski taşır ve korozyon direncini düşürebilir. Bu yüzden sıcaklık, süre ve malzeme kalitesi, örneğin düşük karbonlu L kaliteleri, korozyon şartına göre birlikte seçilir.
Titreşimle gerilim giderme basınçlı kapta kabul edilir mi?
Hayır. ASME Section VIII ve ASME B31.3 gibi basınçlı ekipman kodları, titreşimle gerilim gidermeyi kaynak sonrası ısıl işlemin yerine kabul etmez. Kod gereği ısıl işlem istenen parçada tav yapılır. Titreşim, kod şartı olmayan işlerde boyut kararlılığı için kullanılır.
Kaynaktan önce mi doğrultmalı, sonra mı?
Sac parçalarda önce. Kesimden dalgalı çıkan parçayı kaynaktan önce doğrultmak, bağlama zorlamasını ve kaynak sonrası çarpılmayı azaltır. Kaynaktan sonra oluşan çarpılma ise çoğu zaman presle ya da alevle düzeltilir, çünkü kaynaklı parça silindirli doğrultma makinesinden geçmez.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.