








Bilgi Merkezi
Sac Doğrultma: Yöntemler ve Doğru Makine Seçimi
Sac doğrultma, çarpılmış ya da dalgalanmış bir sacı veya kesilmiş parçayı istenen düzlüğe getirme işidir. Silindirli doğrultma seri üretimde kesilmiş parçalar için, hidrolik pres kalın ve kaynaklı parçada yerel düzeltme için, alev ise büyük kaynaklı yapılar için kullanılır. Makine seçimini kalınlık, genişlik ve parça boyu belirler.
Bu İş İçin TFON Makineleri
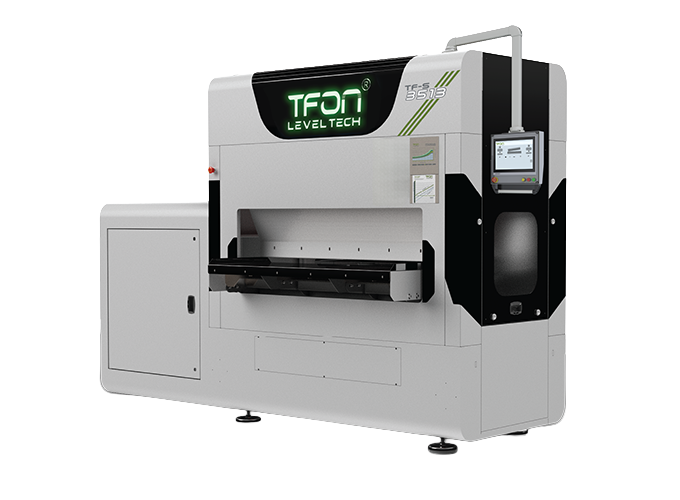
- TFON Leveltech® TF-S 3516 0,3-5 mm sac, 1600 mm çalışma genişliği, 35 mm minimum parça boyu; servo mekanik kontrol Teknik Özellikler Teklif İsteyin
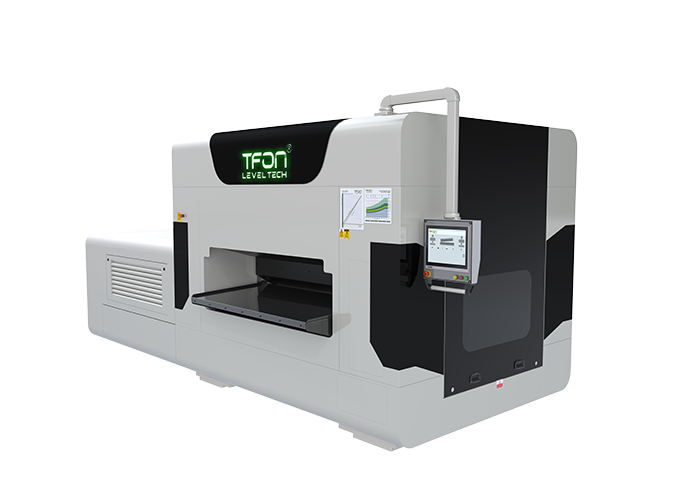
- TFON Leveltech® TF-M 5520 0,5-15 mm sac ve plaka, 2000 mm çalışma genişliği; servo hidrolik, PC kontrol Teknik Özellikler Teklif İsteyin
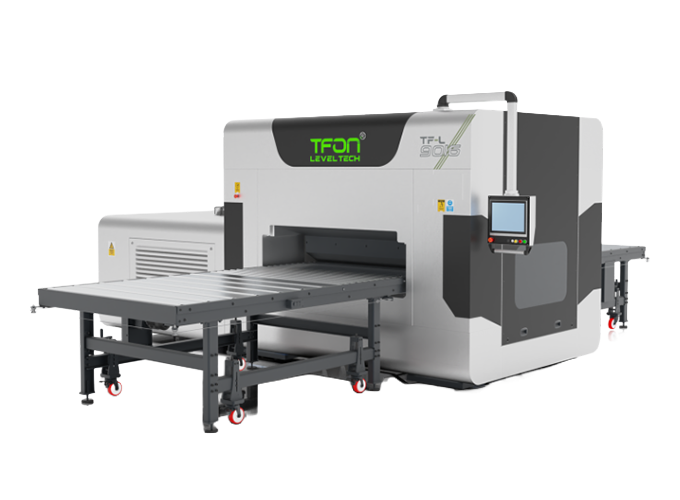
- TFON Leveltech® TF-L 9013 1-30 mm plaka, 1300 mm çalışma genişliği, 160 mm minimum parça boyu; servo hidrolik, PC kontrol Teknik Özellikler Teklif İsteyin
Sac Doğrultma Nedir, Sac Neden Çarpılır?
Sac doğrultma, çarpılmış, dalgalanmış ya da kavis almış bir sacı veya kesilmiş parçayı istenen düzlüğe getirme işidir. Atölyede düzeltme, düzleştirme ya da tesviye diye de geçer. Amaç parçanın sonraki büküm, kaynak ve montajda ölçüsünü tutmasıdır.
Sacın çarpılmasının birkaç kaynağı vardır:
- Haddeleme gerilimi: Sac, haddeden iç gerilimle çıkar. Levha bütünken bu gerilim dengededir.
- Rulo hafızası: Rulodan açılan sac, rulodaki kavsin bir kısmını korur ve boydan boya bombeli kalır.
- Kesim: Lazer, plazma ya da zımba kesim iç gerilimin dengesini bozar. Parça masadan kalkınca dalgalanır.
- Isı girdisi: Isıl kesim ve kaynak, kenar bölgesinde yeni gerilim bırakır.
Çarpılmanın tipi, doğru yöntemi seçmek için ilk bilgidir. Boydan boya kavis, enine kavis, kenar dalgası, orta bölgede şişme ve burulma farklı sorunlardır. Kenar dalgasında kenarlar ortadan uzundur; orta şişmede ise durum tersidir. Burulmada parçanın köşeleri çapraz olarak kalkar.
Parçayı desteksiz olarak düz bir tabla üzerine koyun ve fotoğraflayın. Çarpılmanın kesimden sonra mı, depolamadan sonra mı yoksa bükümden ya da kaynaktan sonra mı çıktığını not edin. Doğrultma çoğu zaman kesimden hemen sonra, büküm ve kaynaktan önce yapılır. Fason kesim yaptırıyorsanız parçanın hangi hâlde geldiğini ve depoda nasıl istiflendiğini de kaydedin; ağır parçaların altında bekleyen ince sac da şekil değiştirir. Şekil bozukluğunun nedenlerini ayrıntılı olarak sacda şekil bozukluğu yazımızda anlattık.
Sac Doğrultma Yöntemleri
Sac ve plaka doğrultmada dört temel yöntem kullanılır. Rulo hatlarında ayrıca gerdirerek doğrultma da yapılır, ama bu bir hadde ve rulo servis işidir.
Silindirli (Merdaneli) Doğrultma
Sac, alt ve üst sırada kademeli dizilmiş silindirlerin arasından geçer. Her silindir çiftinde ters yönde bükülür ve bükülme miktarı girişten çıkışa doğru azalır. Sac, akma sınırını aşacak kadar art arda büküldüğü için hem şekli düzelir hem de iç gerilimi dengelenir. Kesilmiş parçalarda seri üretime en uygun yöntemdir.
Hidrolik Presle Doğrultma
Parça iki destek üzerine konur ve bir zımba ile çarpılmanın tersi yönde bastırılır. Operatör ölçer, bastırır, yeniden ölçer. Kalın plakada, profilde, milde ve kaynaklı parçada yerel düzeltme için kullanılır. İnce ve geniş sacda tek noktadan bastırmak dalgayı başka yere taşır.
Alevle Doğrultma
Belirli bölgeler oksi-gaz alevle hızla ısıtılır. Isınan bölge genleşmek ister ama çevredeki soğuk metal engeller; bölge kalınlaşır ve soğurken büzülür. Bu büzülme parçayı istenen yöne çeker. Isıtma noktası, şeridi ya da üçgeni parçanın şekline göre seçilir. Kaynaklı konstrüksiyonlarda, gemi panellerinde ve kirişlerde yaygındır.
Elle ve Çekiçle Doğrultma
Doğrultma tablası üzerinde çekiçle yapılır. Küçük parçada ve tek seferlik işte pratiktir. Sonuç tamamen operatörün becerisine bağlıdır ve yüzeyde çekiç izi kalır.
Rulo Hatlarında Doğrultma
Rulo sac açma ve boy kesme hatlarında, sac rulodan açılırken bir doğrultma ünitesinden geçer. Bu ünite rulo hafızasını giderir. Kesilmiş parçanın sonradan dalgalanmasını ise her zaman önlemez; kesim, gerilim dengesini yeniden bozar.
Silindirli, Hidrolik Pres ve Alevle Doğrultma Karşılaştırması
Üç yöntem aynı sonucu farklı yollardan arar. Seçimi parça tipi, adet ve parçanın ısı alıp alamayacağı belirler.
| Kriter | Silindirli doğrultma | Hidrolik presle doğrultma | Alevle doğrultma |
|---|---|---|---|
| Çalışma şekli | Silindirler arasında art arda ters bükme | İki destek arasında noktasal bastırma | Yerel ısıtma ve soğumada büzülme |
| Uygun parça | Sac, plaka ve kesilmiş düz parçalar | Kalın plaka, profil, mil, kaynaklı parça | Kaynaklı konstrüksiyon, kiriş, büyük panel |
| Seri üretim | Uygun; parça makineden geçer | Sınırlı; her parça tek tek ölçülür | Uygun değil; parça bazında yapılır |
| Operatör becerisi | Reçeteyle tekrarlanır | Yüksek | Çok yüksek |
| Isı etkisi | Yok | Yok | Var; sıcaklık sınırı gözetilir |
| İç gerilime etkisi | Azaltır ve dengeler | Yerel yeni gerilim bırakır | Yeni iç gerilim ekler |
| Yüzeyde iz | Temiz silindirde düşük | Zımba ve destek izi olabilir | Tufal ve renk değişimi |
Tabloya göre kural basittir. Kesimden dalgalı çıkan düz parçalar için silindirli doğrultma kullanılır. Tek tek gelen kalın ve kaynaklı parçalarda pres, makineye girmeyen büyük kaynaklı yapılarda alev tercih edilir. Yöntemler birbirinin rakibi değildir; iki yöntem çoğu zaman birlikte çalışır: parçalar kesimden sonra silindirli makinede doğrultulur, kaynaklı yapı ise son hâlinde presle ya da alevle düzeltilir.
Alevle doğrultmada sıcaklık sınırı önemli bir güvenlik payıdır. Çelik yapı kaynağı için yazılan AWS D1.1, alevle düzeltmede sıcaklığın su verilmiş ve temperlenmiş çeliklerde 600 °C'yi, diğer çeliklerde 650 °C'yi aşmamasını ister. Sıcaklığı alevin rengine bakarak tahmin etmek yerine ısı kalemi ya da temassız termometre kullanın.
Silindirli Sac Doğrultma Makinesi Nasıl Çalışır?
Silindirli doğrultma makinesinde üst ve alt sıradaki silindirler birbirine göre kaydırılmış dizilir. Sac girişte en büyük bükülmeyi alır. Silindir aralığı çıkışa doğru açılır ve bükülme küçülür. Sac son silindirden çıkarken bükülme sıfıra yaklaşır ve parça düz kalır.
Bu art arda bükme iki iş görür. Birincisi, sacın kesitindeki tüm lifleri akma sınırının üzerinde bükerek eski şekil hafızasını siler. İkincisi, kesitte dengesiz dağılmış iç gerilimi azaltır ve dengeler. Bu yüzden iyi doğrultulmuş bir parça, sonraki bükümde ve kaynakta daha öngörülebilir davranır.
Silindir Çapı, Aralığı ve Destek Silindirleri
Silindir çapı ve silindirler arası mesafe, makinenin doğrultabileceği kalınlığı belirler. İnce sac, küçük çaplı ve sık dizilmiş silindir ister; kalın plaka büyük çaplı ve güçlü silindir ister. Aynı makinede çok ince ve çok kalın sacı birlikte doğrultmak bu yüzden sınırlıdır. Geniş makinelerde çalışma silindirlerinin arkasında destek silindirleri bulunur ve silindirin ortadan esnemesini engeller.
Minimum Parça Boyu
Parçanın silindirler arasında taşınabilmesi için aynı anda birden fazla silindire temas etmesi gerekir. Minimum parça boyu buradan gelir. Leveltech serisinde minimum parça boyu XS ve TF-S'de 35 mm, TF-M'de 110 mm, TF-L'de 160 mm'dir. Daha kısa parçalar için taşıyıcı bir plaka ya da farklı bir yöntem gerekir.
Aralık Ayarı ve Kontrol
Silindir aralığı, sac kalınlığına ve malzemeye göre ayarlanır. Leveltech XS ve TF-S serilerinde bu ayar servo mekanik, TF-M ve TF-L serilerinde servo hidrolik ve PC kontrollüdür. Tüm serilerde dokunmatik ekran bulunur; silindirlerin hızlı değiştirilmesi opsiyonel olarak sunulur. Ayarların parça bazında kaydedilmesi, aynı parçanın her seferinde aynı ayarla doğrultulmasını sağlar.
TFON Leveltech Serileri: Kalınlık, Genişlik ve Kontrol Tipi
TFON Leveltech ailesi dört seriden oluşur. Seriler kalınlık aralığına, minimum parça boyuna ve aralık ayarının kontrol tipine göre ayrılır. Aynı serideki modeller çalışma genişliğine göre değişir.
| Seri | Modeller ve çalışma genişliği | Sac kalınlığı | Min. parça boyu | Kontrol tipi |
|---|---|---|---|---|
| XS | XS-3520: 200 mm | 0,3-5 mm | 35 mm | Servo mekanik |
| TF-S | 3560: 600 mm, 3511: 1100 mm, 3513: 1300 mm, 3516: 1600 mm | 0,3-5 mm | 35 mm | Servo mekanik |
| TF-M | 5560: 600 mm, 5511: 1100 mm, 5513: 1300 mm, 5516: 1600 mm, 5520: 2000 mm | 0,5-15 mm | 110 mm | Servo hidrolik, PC kontrol |
| TF-L | 9060: 600 mm, 9011: 1100 mm, 9013: 1300 mm, 9016: 1600 mm, 9020: 2000 mm | 1-30 mm | 160 mm | Servo hidrolik, PC kontrol |
Model kodunun son iki hanesi çalışma genişliğini gösterir: 60 600 mm, 11 1100 mm, 13 1300 mm, 16 1600 mm, 20 2000 mm demektir. XS-3520, TF-S ile aynı kalınlık aralığında ve kontrol tipinde, 200 mm genişliğe kadar dar parçalar için çalışır.
Makine ağırlığı yerleşim planında dikkate alınmalıdır. Toplam ağırlık XS-3520'de 1700 kg, TF-S 3516'da 6000 kg, TF-M 5520'de 22400 kg, TF-L 9020'de 39600 kg'dır. Ağır serilerde zemin ve temel hazırlığını baştan planlayın.
Tablo seçim için ön elemedir. Parçanın serinin kalınlık ve genişlik aralığına girmesi, istenen düzlemselliğin her malzemede elde edileceğini göstermez. Sonucu numune testinde, ölçüm koşuluyla birlikte kayda alarak doğruluyoruz. Tüm modelleri doğrultma ve gerilim giderme makineleri sayfasında filtreleyebilirsiniz.
Sac Doğrultma Makinesi Seçerken Bakılacaklar
Doğru makineyi seçmek için önce kendi parça yelpazenizi çıkarın. Son bir yılda doğrultma gereken parçaların en ince ve en kalın sacını, en geniş ve en kısa parçasını listeleyin. Seçim bu listeden başlar.
- Kalınlık aralığı: En kalın parçanız makinenin üst sınırını, en ince parçanız alt sınırını belirler. Üst sınıra yakın çalışan bir makine sürekli zorlanır.
- Çalışma genişliği: En geniş parçaya ve yan yana verilecek küçük parçalara göre seçilir. Parçaları yan yana besleyerek kapasiteyi artırabilirsiniz.
- Minimum parça boyu: Küçük kesim parçalarınız çoksa bu değer en az kalınlık kadar belirleyicidir.
- Malzeme: Akma dayanımı yüksek çelikler aynı kalınlıkta daha fazla kuvvet ister. Paslanmaz ve alüminyumda yüzey izine dikkat edilir.
- Parça geometrisi: Delikli, boşluklu ve dar köprülü parçalar dolu parçadan farklı davranır.
- İstenen düzlemsellik: Tolerans değeri ölçüm koşuluyla birlikte yazılmalıdır.
- Kontrol ve reçete: Çok çeşitli parça işleyen atölyede ayarların kaydedilmesi, hazırlık süresini kısaltır ve operatör farkını azaltır.
- Yerleşim: Giriş ve çıkış konveyörü, parça taşıma yolu, zemin ve makine ağırlığı.
Bir de atölyedeki iş akışına bakın. Doğrultma makinesi çoğu zaman lazer ya da plazma kesimin hemen arkasına yerleşir. Kesimden çıkan parçaların kasayla mı, konveyörle mi geldiği, doğrultulan parçanın nereye istifleneceği ve operatörün parçayı makinenin iki tarafında nasıl karşılayacağı, çalışma genişliği kadar belirleyicidir. Tek operatörle çalışan bir hatta giriş ve çıkışın aynı taraftan yönetilebilmesi zaman kazandırır.
Karar vermeden önce numune testi isteyin. Kendi parçanızı, kendi malzemenizden, doğrultmadan önce ve sonra aynı koşulda ölçülmüş olarak görmek, katalog değerlerinden daha çok şey söyler. Doğrultmanın üretim kalitesine etkisini sac metal doğrultma makinesi ve üretim kalitesi yazımızda ele aldık.
Pres ya da Alev Ne Zaman Daha Uygun?
Silindirli makine her işi çözmez. Aşağıdaki durumlarda pres ya da alev daha doğru seçimdir:
- Parça makinenin kalınlık aralığını aşıyor. Çok kalın plakada yerel düzeltme presle yapılır.
- Parça düz değil. Bükülmüş, kaynaklı ya da profil parçalar silindirlerin arasından geçmez.
- Çarpılma yerel. Tek bir kaynak dikişinin çektiği bölge, parçanın tamamını makineden geçirmeden presle ya da alevle düzeltilir.
- Parça çok büyük. Kiriş, gövde ve gemi paneli gibi yapılar makineye taşınamaz; alev yerinde uygulanır.
Alevle doğrultmada ısıtma şekli çarpılmanın tipine göre seçilir. İnce ve geniş panellerde küçük nokta ısıtmalar dalgayı toplar. Köşe kaynağının kapattığı flanşta dikiş boyunca şerit ısıtma açıyı geri getirir. Eğrilmiş kirişte gövdeye uygulanan üçgen ısıtma, kirişi ısıtılan tarafa doğru çeker. Isıtma sırası ve soğuma beklemesi sonucu doğrudan etkiler.
Bu yöntemlerin bedelini de hesaba katın. Pres ve alev parça başına zaman ister ve sonuç operatörün tecrübesine bağlıdır. Alev yeni iç gerilim ekler ve yüzeyde tufal bırakır. Seri üretimde aynı parça her gün tekrar ediyorsa, çarpılmayı kaynaktan önce, parça daha düz sacken silindirli makinede almak çoğu zaman daha ekonomiktir.
Bir de ısıl işlem konusu vardır. Hiçbir doğrultma yöntemi, çizimde istenen gerilim giderme tavının yerini tutmaz. Isıl işlem ile doğrultmanın farkını kaynak sonrası gerilim giderme yöntemleri yazısında karşılaştırdık.
Doğrultma Üretimde Hangi Adımda Yapılır?
Doğrultmanın yeri, kesimden sonraki işlem sırasına göre belirlenir. Sac parça atölyelerinde yaygın sıra şöyledir:
- Kesim: Lazer, plazma, oksijaz ya da zımba.
- Cüruf ve çapak alma: Ağır cüruflu plazma ve oksijaz parçalarında cürufun doğrultmadan önce alınması, hem silindir yüzeyini hem parça yüzeyini korur.
- Doğrultma: Parça düzlüğe getirilir, kesim gerilimi dengelenir.
- Kenar yuvarlama ve finisaj: Düz parça, vakumlu ya da manyetik tablaya daha iyi oturur ve zımpara teması parçanın tamamında eşit olur.
- Büküm, kaynak ve boya.
Bu sıra her iş için aynı değildir. Hafif çapaklı lazer parçalarında doğrultma, çapak almadan önce de yapılabilir. Karar, cürufun ya da çapağın silindirlere iz bırakma riskine ve parçanın çapak alma makinesine nasıl oturduğuna göre verilir.
Plazma ve oksijaz parçaların işlem sırasını plazma ve oksijaz kesim parçalar sayfasında adım adım anlattık. Cüruf, çapak ve kenar yuvarlamayı tek geçişte yapan Surfacer modellerini çapak alma ve kenar yuvarlama makineleri sayfasında bulabilirsiniz. Doğrultma ile çapak almayı aynı hatta planlıyorsanız iki makinenin çalışma genişliğini birlikte seçin; biri ötekini sınırlamasın.
Düzlemsellik Nasıl Ölçülür ve Tarif Edilir?
Doğrultmanın sonucu düzlemsellikle ölçülür. Teknik resimde düzlemsellik toleransı ISO 1101'e göre verilir: yüzeyin tüm noktaları, aralarında tolerans değeri kadar mesafe bulunan iki paralel düzlemin arasında kalmalıdır. Tolerans milimetre ile yazılır.
Aynı parçadan iki farklı sonuç almamak için ölçüm koşulunu toleransla birlikte yazın:
- Parça serbest hâlde mi, belirli noktalardan desteklenmiş mi, bağlı mı ölçülecek?
- Ölçüm alanı parçanın tamamı mı, yoksa belirli bir uzunluk mu?
- Hangi aletle ölçülecek: düz tabla ve sentil, mastar, komparatör ya da üç boyutlu ölçüm?
Atölyede en yaygın kontrol, parçayı düz bir tabla üzerine koyup altındaki boşluğu sentille ölçmektir. Bu yöntem hızlıdır, ama parçanın kendi ağırlığı ince sacı tablaya yatırır ve sonucu iyimser gösterir. Kalın plakada ise parça üç noktaya oturur ve boşluk farklı dağılır. Bu yüzden ölçüm yöntemini müşteriyle baştan konuşun.
Ölçüm sonuçlarını parça numarası, malzeme partisi ve makine ayarıyla birlikte kaydedin. Aynı parça bir sonraki partide farklı çıkarsa, farkın malzemeden mi yoksa ayardan mı geldiğini bu kayıt gösterir.
Hadde çıkışı levhanın düzlük toleransları ürün standartlarında verilir; sıcak haddelenmiş çelik levhalar için EN 10029 bunlardan biridir. Kesilmiş parçada bu toleranslar çoğu zaman yeterli olmaz, çünkü kesim gerilim dengesini değiştirir. Silindirli doğrultmanın ölçüm adımlarını silindirli sac doğrultma sayfasında bulabilirsiniz.
Sac Doğrultma Makinası Fiyatını Ne Belirler?
Sac doğrultma makinası fiyatları geniş bir aralığa yayılır, çünkü aynı adı taşıyan makineler çok farklı kapasitededir. Burada rakam vermiyoruz. Teklifleri karşılaştırırken bakmanız gereken özellikler şunlardır:
- Kalınlık aralığı ve buna bağlı silindir çapı, silindir sayısı ve gövde rijitliği
- Çalışma genişliği
- Aralık ayarının kontrol tipi: servo mekanik ya da servo hidrolik ve PC kontrol
- Reçete kaydı, dokunmatik ekran ve aşırı yük koruması
- Silindirlerin hızlı değiştirilmesi gibi opsiyonlar
- Giriş ve çıkış konveyörü, otomasyon ve hat entegrasyonu
- Kurulum, eğitim ve servis kapsamı
Makineyi yalnız satın alma bedeliyle değerlendirmeyin. Pres başında geçen operatör zamanı, bükümde açı hatası yüzünden tekrar işlenen parçalar ve kaynakta bağlama zorlaması da maliyettir. Doğrultma bu kalemleri azaltır.
Teklif için malzemeyi ve kaliteyi, en ince ve en kalın sacı, en geniş ve en kısa parçayı gönderin. Parçaların kesim yöntemini, istenen düzlemselliği, ölçüm koşulunu ve günlük adedi de ekleyin. Birkaç parçanın fotoğrafı ya da çizimi işimizi hızlandırır. İletişim sayfamızdan bize ulaşabilirsiniz. Terimlerin kısa tanımları için sac işleme terimleri sözlüğüne bakabilirsiniz.
Bu İş İçin TFON Makineleri
-
TFON Leveltech® TF-S 3516
0,3-5 mm sac, 1600 mm çalışma genişliği, 35 mm minimum parça boyu; servo mekanik kontrol
Teknik Özellikler Teklif İsteyin -
TFON Leveltech® TF-M 5520
0,5-15 mm sac ve plaka, 2000 mm çalışma genişliği; servo hidrolik, PC kontrol
Teknik Özellikler Teklif İsteyin -
TFON Leveltech® TF-L 9013
1-30 mm plaka, 1300 mm çalışma genişliği, 160 mm minimum parça boyu; servo hidrolik, PC kontrol
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Sac doğrultma makinesi kaç mm sac doğrultur?
Makinenin sınıfına göre değişir. TFON Leveltech serilerinde XS ve TF-S 0,3-5 mm, TF-M 0,5-15 mm, TF-L 1-30 mm sac ve plaka kalınlığında çalışır. Çalışma genişliği XS-3520'de 200 mm, diğer serilerde 600-2000 mm arasındadır. Malzemenin akma dayanımı da seçimi etkiler.
Delikli ve boşluklu parçalar doğrultulur mu?
Evet, doğrultulur. Ancak büyük boşluklu parçalar, aynı kalınlıktaki dolu parçadan farklı davranır; dar köprüler silindirler arasında daha kolay şekil alır. Bu yüzden yeni bir parça ailesinde numune testi yapıyoruz ve sonucu, ölçüm koşuluyla birlikte kayda alıyoruz.
Alevle doğrultmada çelik kaç dereceye kadar ısıtılır?
Çelik yapı kaynağı için yazılan AWS D1.1, alevle düzeltmede sıcaklığın su verilmiş ve temperlenmiş çeliklerde 600 °C'yi, diğer çeliklerde 650 °C'yi aşmamasını ister. Sıcaklığı alevin ya da metalin rengine bakarak tahmin etmek güvenilir değildir; ısı kalemi ya da temassız termometre kullanın.
Paslanmaz ve alüminyum sac silindirli makinede doğrultulur mu?
Evet, doğrultulur. Yumuşak ve görünür yüzeylerde silindirlerin temiz olması gerekir; karbon çeliğinden kalan toz paslanmaz yüzeye bulaşırsa sonradan pas lekesi yapar. Malzemenin akma dayanımı gereken kuvveti değiştirdiği için uygun modeli numuneyle birlikte seçiyoruz.
Doğrultulmuş parça bükümden ya da kaynaktan sonra neden yine çarpılır?
Büküm ve kaynak parçaya yeni gerilim ve ısı verir. Doğrultma, parçayı o ana kadarki gerilimden kurtarır ama sonraki adımların etkisini önceden silemez. Sorunu bulmak için parçayı doğrultmadan sonra ve büküm ya da kaynaktan sonra aynı koşulda ölçün.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.