








Wissen
Laserschneiden mit Sauerstoff oder Stickstoff: Folgen für die Schnittkante
Das Schneidgas beim Laserschneiden ist Sauerstoff, Stickstoff oder Druckluft und bestimmt, in welchem Zustand die Schnittkante die Maschine verlässt. Sauerstoff reagiert mit dem Stahl und hinterlässt eine Oxidschicht auf der Schnittfläche. Stickstoff schützt die Kante vor Oxidation, Druckluft liegt dazwischen. Für Pulverbeschichtung, Lack und Schweißen entscheidet diese Schicht über die Nacharbeit.
Passende TFON-Maschinen
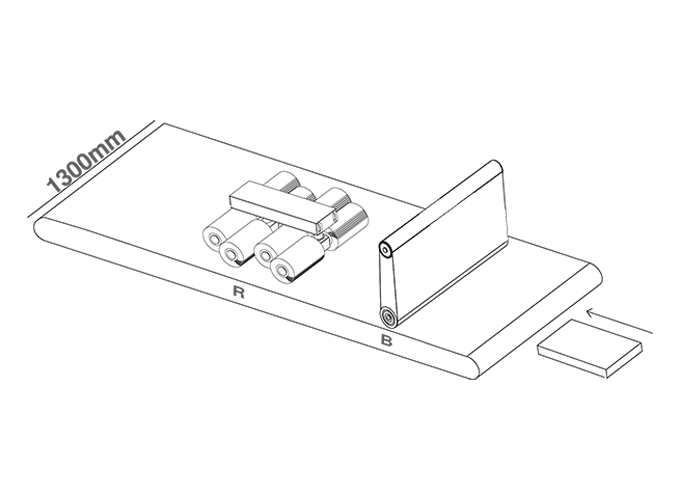
- TFON Surfacer® TF-RB-3013 Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Bandaggregat zum Entgraten, Oxidbürsten im Kantenverrundungsaggregat Technische Daten Angebot anfordern
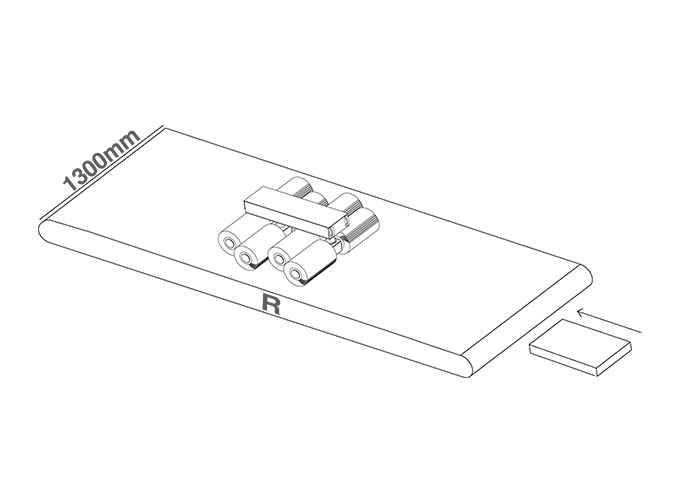
- TFON Surfacer® TF-R-3013 Max. Materialbreite 1.300 mm; Kantenverrundung und Oxidschichtentfernung an gratfrei geschnittenen Laserteilen Technische Daten Angebot anfordern
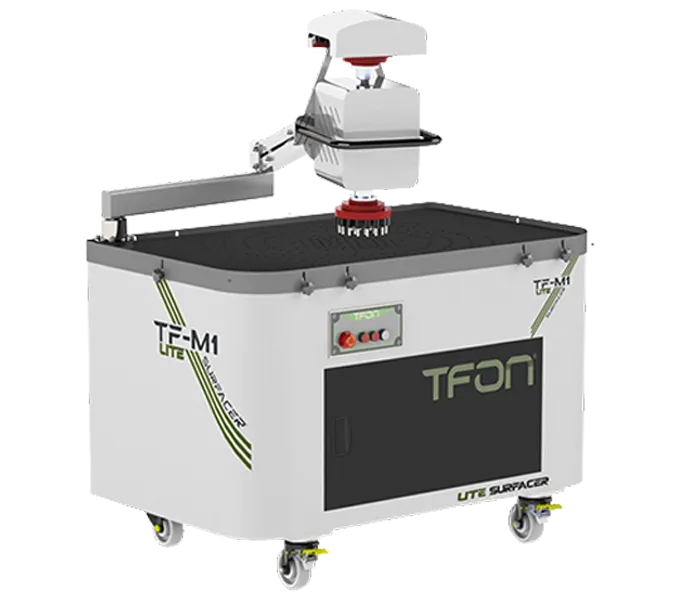
- TFON Lite Surfacer® TF-M1 LITE H2 Manuelle Entgratmaschine mit 2 Köpfen, Tisch 800 × 1.300 mm; Oxidentfernungsscheibe für Einzelteile und kleine Serien Technische Daten Angebot anfordern
Schneidgase beim Laserschneiden im Überblick
Beim Laserschneiden schmilzt der Laserstrahl den Werkstoff in einer schmalen Schnittfuge auf. Das Schneidgas strömt koaxial aus der Düse und treibt die Schmelze nach unten aus der Fuge. Welches Gas dabei zum Einsatz kommt, verändert das Schneidverfahren selbst.
Mit Sauerstoff spricht man vom Laserbrennschneiden. Der Sauerstoff reagiert exotherm mit dem Eisen und bringt zusätzliche Wärme in die Fuge. Mit Stickstoff oder Argon spricht man vom Laserschmelzschneiden. Das Gas reagiert nicht mit der Schmelze, es bläst sie nur aus. Druckluft besteht aus rund 78 % Stickstoff und 21 % Sauerstoff und liegt in ihrer Wirkung dazwischen.
Auch beim Gasdruck unterscheiden sich die Verfahren deutlich. Beim Brennschneiden arbeitet man mit vergleichsweise niedrigem Sauerstoffdruck, der bei dicken Blechen oft unter 1 bar liegt. Beim Schmelzschneiden mit Stickstoff sind Drücke von 10 bar und mehr üblich, dazu kommen hohe Gasmengen.
Auch die Einstellung der Anlage ändert sich mit dem Gas. Beim Brennschneiden liegt der Fokus meist nahe der Blechoberfläche, beim Schmelzschneiden tiefer im Blech. Für den Stickstoffschnitt werden größere Düsen eingesetzt, weil mehr Gas durch die Fuge strömen muss. Ein Laserbetrieb fährt deshalb für denselben Werkstoff oft zwei getrennte Parametersätze.
| Schneidgas | Wirkprinzip | Typische Werkstoffe | Zustand der Schnittkante | Typische Nacharbeit |
|---|---|---|---|---|
| Sauerstoff | Laserbrennschneiden: exotherme Reaktion liefert zusätzliche Wärme | un- und niedriglegierter Stahl, vor allem größere Blechdicken | dunkle, fest haftende Oxidschicht auf der Schnittfläche | Oxidschicht vor Beschichtung oder Schweißen entfernen, Grat prüfen |
| Stickstoff | Laserschmelzschneiden: inertes Gas treibt die Schmelze aus | Edelstahl, Aluminium, Baustahl in dünnen und mittleren Dicken | metallisch blank | Grat an der Unterkante prüfen, scharfe Kante brechen oder verrunden |
| Druckluft | Schmelzschneiden mit rund 78 % Stickstoff und 21 % Sauerstoff | dünne bis mittlere Bleche aus Baustahl und Aluminium | dünner Oxidfilm, Verfärbung möglich | abhängig vom Folgeprozess, mit Beschichter abstimmen |
Die Tabelle zeigt typische Einsatzfälle. Welcher Parametersatz im Einzelfall läuft, entscheidet der Laserbetrieb nach Anlage, Blechdicke und Auftrag. Für die Weiterverarbeitung zählt vor allem die vierte Spalte: der Zustand der Kante, den der nächste Arbeitsgang vorfindet.
Laserbrennschneiden mit Sauerstoff und die Oxidschicht
Wie die Oxidschicht entsteht
Beim Brennschneiden verbrennt ein Teil des Eisens im Sauerstoffstrahl. Die Reaktionswärme unterstützt den Laser. Deshalb lassen sich auch dicke Baustahlbleche mit moderater Laserleistung schneiden. Die Schmelze in der Fuge besteht zu einem großen Teil aus Eisenoxid. Ein dünner Rest davon erstarrt auf der Schnittfläche und bildet dort die Oxidschicht.
Chemisch ist diese Schicht mit Zunder vergleichbar. Sie ist dunkelgrau bis schwarz, teils bräunlich, und haftet fest auf dem Grundwerkstoff. Die Blechoberseite bleibt meist weitgehend blank. Betroffen ist die senkrechte Schnittfläche, also auch die Wände von Bohrungen, Langlöchern und Innenkonturen.
Oxidschicht, Grat und Schlacke unterscheiden
An einer Laserkante treten oft mehrere Befunde gleichzeitig auf. Sie werden getrennt beurteilt, weil Ursachen und Folgen verschieden sind:
- Oxidschicht: dünner Belag auf der Schnittfläche, typisch für den Sauerstoffschnitt.
- Grat: Material, das an der Unterkante über die Sollkontur hinaussteht. Mehr dazu im Beitrag Was ist ein Grat.
- Schlacke: anhaftende, erstarrte Schmelze an der Unterseite, häufiger bei dicken Blechen sowie beim Plasma- und Brennschneiden. Hintergründe im Beitrag Schlacke an Brenn- und Plasmateilen.
Die DIN EN ISO 9013 beschreibt die Güte thermischer Schnitte über die Rechtwinkligkeits- und Neigungstoleranz u und die gemittelte Rautiefe Rz5. Die Oxidschicht erfassen diese Kenngrößen nicht. Wer eine oxidfreie Kante braucht, muss das gesondert vereinbaren.
Dicke Bleche und Parameterfehler
Mit wachsender Blechdicke wird der Sauerstoffschnitt empfindlicher. Bei dicken Baustahlblechen ab etwa 20 mm zeigen Schnittflächen häufiger Verfärbungen und Schlackenanhaftungen. Ein zu hoher Sauerstoffdruck führt zu Auskolkungen in der Schnittfläche, verbrannte Ecken entstehen an engen Radien. Solche Fehler lassen sich über die Parameter beheben, die Oxidschicht selbst gehört dagegen zum Verfahren.
Der Sauerstoffschnitt hat klare Vorteile: geringer Gasverbrauch, niedriger Druck und wirtschaftliche Schnitte in großen Blechdicken. Die Kehrseite ist die Oxidschicht. Ob sie stört, hängt allein vom Folgeprozess ab.
Schmelzschneiden mit Stickstoff und Schneiden mit Druckluft
Stickstoff
Stickstoff ist ein inertes Gas. Er verdrängt den Luftsauerstoff aus der Schnittfuge, sodass die Kante nicht oxidiert. Die Schnittfläche bleibt metallisch blank. Die gesamte Schmelzenergie liefert der Laser, das Gas treibt die Schmelze mit hohem Druck aus.
Für Edelstahl ist Stickstoff der übliche Standard. Mit Sauerstoff würden Chrom und andere Legierungselemente an der Kante oxidieren, und die Korrosionsbeständigkeit der Schnittfläche leidet. Auch Aluminium wird mit Stickstoff geschnitten. Bei Baustahl ist der Stickstoffschnitt vor allem in dünnen und mittleren Blechdicken verbreitet, weil Faserlaser dort hohe Vorschübe erreichen.
Zwei Punkte sollten Sie im Blick behalten. Ist der Gasdruck zu niedrig, bleibt an der Unterkante leicht ein Grat hängen. Und die Gasreinheit wirkt direkt auf die Kante: Feuchtigkeit oder Restsauerstoff im Stickstoff zeigen sich als Verfärbung. Beim Sauerstoff wirkt die Reinheit vor allem auf die Schneidgeschwindigkeit; verbreitet ist die Reinheit 3.5, also 99,95 %.
Betriebe mit hohem Stickstoffbedarf versorgen sich aus dem Tank oder erzeugen den Stickstoff mit einem eigenen Generator vor Ort. Für die Kante ist die Versorgungsart zweitrangig, entscheidend sind Druck, Menge und Reinheit an der Düse.
Blanke Kante heißt nicht fertige Kante
Eine Stickstoffkante ist oxidfrei, aber nicht automatisch bereit für den Folgeprozess. Sie ist scharf, und an der Unterkante sitzt je nach Blechdicke und Parametern ein feiner Grat. Für Beschichtung und Handhabung muss die Kante deshalb trotzdem entgratet und gebrochen oder verrundet werden. Der Unterschied liegt im Aufwand: Die Maschine muss keine Oxidschicht abtragen, Bandaggregat und Lamellenschleifwalzen reichen aus.
Druckluft
Beim Schneiden mit Druckluft liefert ein Kompressor das Schneidgas, Gasflaschen oder Tank entfallen. Voraussetzung ist trockene, ölfreie Luft. Wegen des Sauerstoffanteils von rund 21 % entsteht an der Schnittfläche ein dünner Oxidfilm. Er ist deutlich schwächer als beim Sauerstoffschnitt, aber vorhanden.
Druckluft wird vor allem für dünne bis mittlere Bleche aus Baustahl und Aluminium genutzt. Ob der Oxidfilm vor einer Beschichtung akzeptabel ist, beurteilt der Beschichter anhand seines Systems. Für Sichtkanten aus Edelstahl und für die Schweißnahtvorbereitung an Edelstahl ist Druckluft in der Regel keine Alternative zu Stickstoff.
Schneidgas nach Werkstoff, Blechdicke und Folgeprozess wählen
Das Schneidgas legt meist der Laserbetrieb fest. Er richtet sich nach Schnittzeit, Gasverbrauch und Auslastung seiner Anlagen. Für den Besteller zählt dagegen, in welchem Zustand die Kante in den nächsten Arbeitsgang geht. Deshalb gehört das Schneidgas oder der geforderte Kantenzustand in die Bestellung oder auf die Zeichnung. Für eine eindeutige Anfrage beim Laserbetrieb genügen wenige Angaben:
- Werkstoff und Blechdicke,
- Schneidgas oder die Forderung „oxidfreie Schnittkante“,
- Folgeprozess, also Beschichtung, Verzinken, Schweißen oder Montage,
- Kantenzustand: gratfrei, gebrochen oder verrundet,
- Sichtkanten und Sichtflächen, falls vorhanden.
| Folgeprozess | Anforderung an die Schnittkante | Übliche Lösung | Abstimmen mit |
|---|---|---|---|
| Pulverbeschichtung, Nasslack | haftfähige Kante ohne Oxidschicht | Stickstoffschnitt oder Sauerstoffschnitt mit anschließendem Entfernen der Oxidschicht | Beschichter |
| Feuerverzinken | nachgearbeitete Schnittfläche nach DIN EN ISO 14713-2 | Schnittfläche schleifen, bürsten oder strahlen | Verzinkerei |
| Schweißen | Nahtflanken nach Schweißanweisung, meist metallisch blank | Stickstoffschnitt oder Oxidschicht an der Flanke entfernen | Schweißaufsicht |
| Sichtteil aus Edelstahl | blanke, gleichmäßige Kante | Stickstoffschnitt, Kante brechen, Finish | Konstruktion, Qualitätssicherung |
| Unbeschichtetes Innenteil aus Baustahl | gratfrei, keine scharfe Kante | Sauerstoffschnitt meist ausreichend | Montage |
Ein Kostenvergleich nur über den Schnitt greift zu kurz. Der Stickstoffschnitt verbraucht mehr Gas, dafür kann das Entfernen der Oxidschicht entfallen. Der Sauerstoffschnitt ist bei dicken Blechen wirtschaftlich, dafür muss die Kante vor dem Beschichten oder Schweißen nachbearbeitet werden. Vergleichen Sie deshalb den Aufwand bis zum beschichtungs- oder schweißfertigen Teil.
Bei gemischten Aufträgen hilft eine einfache Regel: Teile, die später beschichtet oder geschweißt werden, bekommen einen eigenen Vermerk. So landen sie nicht versehentlich im Sauerstoffprogramm für unkritische Innenteile. Welche Nachbearbeitung Laser- und Stanzteile typischerweise brauchen, zeigt die Seite Entgraten von Laser- und Stanzteilen.
Oxidschicht an der Schnittkante: Folgen für Pulverbeschichtung, Lack und Schweißnaht
Pulverbeschichtung und Nasslack
Eine Beschichtung haftet auf der Oxidschicht, die Oxidschicht aber nur begrenzt auf dem Stahl. Die schwache Stelle liegt damit unter dem Lack. Schon geringe mechanische Belastung, etwa beim Montieren oder durch einen Stoß, kann die Beschichtung an der Kante abplatzen lassen. Danach unterwandert Korrosion die Beschichtung von der Kante aus. Solche Schäden zeigen sich oft erst nach der Montage oder im Betrieb, also dann, wenn Nacharbeit am teuersten ist.
Pulverbeschichter weisen in ihren Merkblättern ausdrücklich auf dieses Risiko hin. Sie empfehlen, Laserteile mit Stickstoff zu schneiden oder die Oxidschicht vorher mechanisch zu entfernen, etwa durch Strahlen oder Schleifen. Die übliche chemische Vorbehandlung in der Beschichtungsanlage löst die Schicht nicht zuverlässig.
Dazu kommt die Kante selbst. An scharfen Kanten zieht sich der Beschichtungsstoff beim Aushärten zurück, die Schicht wird dort dünn. Fachleute sprechen von Kantenflucht. Wer die Oxidschicht entfernt, sollte die Kante deshalb im selben Arbeitsgang verrunden. Mehr dazu unter Kanten verrunden vor dem Beschichten.
Feuerverzinken
Beim Feuerverzinken zählt nicht nur die Oxidschicht. Thermisches Schneiden verändert die Randzone der Schnittfläche, etwa durch Aufhärtung. DIN EN ISO 14713-2 sieht deshalb vor, solche Schnittflächen vor dem Verzinken nachzuarbeiten, zum Beispiel durch Schleifen oder Strahlen. Sonst drohen Minderschichtdicken und eine schlechte Haftung des Zinküberzugs an der Kante. Stimmen Sie die Vorbereitung mit Ihrer Verzinkerei ab.
Schweißen
Für das Schweißen gelten die Vorbereitungsanforderungen der jeweiligen Schweißanweisung (WPS). Viele verlangen metallisch blanke Nahtflanken. Oxide an der Flanke können Poren und Bindefehler begünstigen und das Schmelzbad unruhig machen. Das betrifft Stumpfnähte an Laserkanten ebenso wie Kehlnähte, bei denen die Schnittfläche im Nahtbereich liegt.
Oxidschicht entfernen: Verfahren im Vergleich
Die Oxidschicht sitzt auf der senkrechten Schnittfläche. Jedes Verfahren muss diese Fläche über ihre ganze Tiefe erreichen, auch in Bohrungen und Innenkonturen. Die breite Blechoberseite zu schleifen reicht nicht.
| Verfahren | Wirkung auf die Schnittfläche | Bohrungen und Innenkonturen | Reproduzierbarkeit | Typischer Einsatz |
|---|---|---|---|---|
| Handschleifen mit Fächerscheibe | entfernt die Schicht, Ergebnis hängt vom Bediener ab | schwer erreichbar | gering | Einzelteile, Reparatur |
| Strahlen | trägt die Schicht ab und raut die ganze Oberfläche auf | gut erreichbar | hoch bei gleichen Parametern | Teile, die ohnehin gestrahlt werden; Grat und scharfe Kante bleiben |
| Bürsten in der Durchlauf-Entgratmaschine | Oxidbürsten bearbeiten Schnittfläche und Kante | erreichbar, am Musterteil prüfen | hoch | Serien von Laserteilen, kombinierbar mit Entgraten und Kantenverrundung |
| Laserreinigung | berührungsloser, örtlicher Abtrag | je nach Zugänglichkeit | hoch | begrenzte Bereiche, etwa Nahtflanken |
Oxidschicht entfernen in der Entgratmaschine
In einer Durchlauf-Entgratmaschine laufen Oxidbürsten mit flexiblem Drahtbesatz über das Teil. Die Drähte legen sich an die Kante und dringen in die Schnittfläche und in Bohrungen ein. Grat, Oxidschicht und scharfe Kante lassen sich so in einem Durchlauf bearbeiten. Geprüft wird trotzdem jeder Befund für sich. Den Ablauf beschreibt die Seite Oxidschicht entfernen an Laserteilen.
Bei TFON übernimmt das der Surfacer aus der Reihe der Entgrat- und Kantenverrundungsmaschinen. Im Kantenverrundungsaggregat lassen sich Oxidentfernungsbürsten einsetzen. Der TFON Surfacer TF-RB-3013 hat zusätzlich ein Bandaggregat zum Entgraten. Für gratfrei geschnittene Teile, bei denen nur die Schnittfläche gereinigt werden muss, kommt der TFON Surfacer TF-R-3013 infrage. Beide Modelle verarbeiten Teile bis 1.300 mm Breite bei einem Vorschub von 0,6–4,0 m/min. Für schmalere Teile gibt es die Baugröße 2510 mit einer maximalen Materialbreite von 1.000 mm. Standardmäßig bearbeitet die Maschine eine Seite des Teils. Die Werkstückaufnahme arbeitet mit Vakuum und/oder Magnet, die Mindestteilgröße liegt bei 50 × 50 mm, je nach Werkstückaufnahme und Teilegeometrie.
Im selben Durchlauf verrunden die Lamellenschleifwalzen die Kante. Das ist vor allem für Teile wichtig, die anschließend pulverbeschichtet werden: Oxidfreie Schnittfläche und Kantenradius wirken hier zusammen.
Die Oxidentfernungsbürste von TFON hat eine flexible Drahtstruktur und eine Standzeit von bis zu 250 Stunden. Für Einzelteile und kleine Serien gibt es an der manuellen Entgratmaschine Lite Surfacer eine Oxidentfernungsscheibe. Ob die Bürste die Wände Ihrer engen Bohrungen erreicht, klärt ein Versuch am Musterteil.
Vor dem Abkanten entfernen
Der richtige Zeitpunkt ist der flache Zustand, direkt nach dem Schneiden. Eine Durchlaufmaschine bearbeitet ebene Teile, abgekantete Teile passen nicht mehr hindurch. Wer die Oxidschicht erst nach dem Abkanten entfernt, muss von Hand arbeiten, und in engen Biegeradien erreicht kein Werkzeug die Kante sauber. Planen Sie das Entfernen der Oxidschicht deshalb zusammen mit dem Entgraten ein, bevor die Teile zur Abkantpresse gehen.
Schnittkante prüfen und freigeben
Die Angabe „lasergeschnitten“ beschreibt noch nicht, was der Folgeprozess vorfindet. Eine kurze Eingangsprüfung schafft Klarheit, bevor Teile in die Beschichtung oder an den Schweißplatz gehen:
- Schneidgas beim Lieferanten erfragen und im Auftrag festhalten.
- Schnittfläche unter Streiflicht prüfen, auch an Bohrungswänden und Langlöchern.
- Lose Oxidpartikel mit einem einfachen Werkstatttest erkennen, etwa mit einem weißen Tuch oder Klebeband.
- Grat an der Unterkante getrennt von der Oxidschicht bewerten.
- Freigabekriterium mit dem Beschichter oder der Schweißaufsicht abstimmen.
- Haftung am fertigen Beschichtungssystem nach Spezifikation prüfen, zum Beispiel mit der Gitterschnittprüfung nach DIN EN ISO 2409.
- Zustand vor und nach dem Entfernen aus derselben Blickrichtung fotografieren.
Klären Sie außerdem die Zuständigkeit. Liefert der Laserbetrieb Teile mit Oxidschicht, obwohl eine oxidfreie Kante bestellt war, ist das ein Lieferfehler. Steht dazu nichts in der Bestellung, liegt das Entfernen beim Besteller. Eine klare Angabe im Auftrag vermeidet diesen Streit, bevor er entsteht.
Das Musterteil sollte eine schwer zugängliche Kontur enthalten, etwa eine kleine Bohrung in dickem Blech. Wer dort freigibt, hat die übrigen Kanten in der Regel abgedeckt. Bewahren Sie das freigegebene Musterteil auf. Es dient später als Vergleich, wenn der Laserbetrieb, das Schneidgas oder die Blechcharge wechselt. Bei Edelstahl gehört zur Eingangsprüfung außerdem ein Blick auf Verfärbungen an der Kante, die auf Restsauerstoff im Schneidgas hindeuten. Wie Grate nach dem Laserschneiden entfernt werden, beschreibt der Beitrag Grate nach dem Laserschneiden entfernen. Die Rauheit von Schnittflächen und Oberflächen erklärt der Beitrag Oberflächenrauheit Ra und Rz.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RB-3013
Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Bandaggregat zum Entgraten, Oxidbürsten im Kantenverrundungsaggregat
Technische Daten Angebot anfordern -
TFON Surfacer® TF-R-3013
Max. Materialbreite 1.300 mm; Kantenverrundung und Oxidschichtentfernung an gratfrei geschnittenen Laserteilen
Technische Daten Angebot anfordern -
TFON Lite Surfacer® TF-M1 LITE H2
Manuelle Entgratmaschine mit 2 Köpfen, Tisch 800 × 1.300 mm; Oxidentfernungsscheibe für Einzelteile und kleine Serien
Technische Daten Angebot anfordern
Häufige Fragen
Welches Gas zum Laserschneiden von Edelstahl?
Stickstoff. Er verhindert, dass Chrom und andere Legierungselemente an der Schnittkante oxidieren. Mit Sauerstoff geschnittene Edelstahlkanten verfärben sich und verlieren an Korrosionsbeständigkeit, die Nacharbeit wird aufwendig. Für Sichtkanten und für die Schweißnahtvorbereitung an Edelstahl ist der Stickstoffschnitt deshalb der übliche Standard.
Ist Laserschneiden mit Stickstoff teurer?
Pro Meter Schnitt meist ja, weil Stickstoff mit hohem Druck und großem Gasverbrauch arbeitet. Beim fertigen Bauteil kann die Rechnung anders ausfallen. Entfällt das Entfernen der Oxidschicht vor dem Beschichten oder Schweißen, sinkt der Aufwand in der Nacharbeit. Vergleichen Sie deshalb die Kosten bis zum beschichtungsfertigen Teil.
Warum ist die Laserschnittkante schwarz?
Die dunkle Farbe stammt meist von der Oxidschicht, die beim Laserbrennschneiden mit Sauerstoff entsteht. Sie besteht aus Eisenoxiden und haftet fest auf der Schnittfläche. Eine schwarze Kante bedeutet nicht automatisch Grat. Grat und Oxidschicht sind getrennte Befunde und werden getrennt geprüft und entfernt.
Kann man Aluminium mit Sauerstoff laserschneiden?
Nein, in der Praxis nicht. Aluminium wird mit Stickstoff geschnitten, bei geringeren Anforderungen an die Kante auch mit Druckluft. Beim Schmelzschneiden mit Stickstoff bleibt die Schnittfläche weitgehend blank. Nachgearbeitet werden dann vor allem Grat und scharfe Kante, bei Sichtteilen auch das Finish der Fläche.
Entfernt Sandstrahlen die Oxidschicht?
Ja, Strahlen trägt die Oxidschicht in der Regel zuverlässig ab. Es bearbeitet aber das ganze Teil und raut die gesamte Oberfläche auf. Grat und scharfe Kanten bleiben weitgehend bestehen. Für Serien von Laserteilen ist das Bürsten in der Entgratmaschine oft der kürzere Weg, weil Grat, Kante und Oxidschicht in einem Durchlauf bearbeitet werden.
Sind mit Druckluft geschnittene Teile lackierfähig?
Das hängt vom Beschichtungssystem ab. Druckluft hinterlässt wegen ihres Sauerstoffanteils einen dünnen Oxidfilm, der deutlich schwächer ist als beim Sauerstoffschnitt. Ob er vor Pulverbeschichtung oder Nasslack stört, legt der Beschichter fest. Prüfen Sie im Zweifel an Musterteilen die Haftung am fertigen Beschichtungssystem.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.