








Bilgi Merkezi
Vibrasyonlu Çapak Alma ile Bantlı ve Fırçalı Çapak Alma Arasındaki Fark
Vibrasyonlu çapak alma, parçaların aşındırıcı taşlarla birlikte titreşen bir kapta toplu işlendiği yöntemdir. Bantlı ve fırçalı çapak almada ise sac parça konveyörle zımpara bandı ve fırçaların altından tek tek geçer. Vibrasyon küçük ve kalın gövdeli parçada, bant ve fırça düz sac parçada öne çıkar.
Bu İş İçin TFON Makineleri
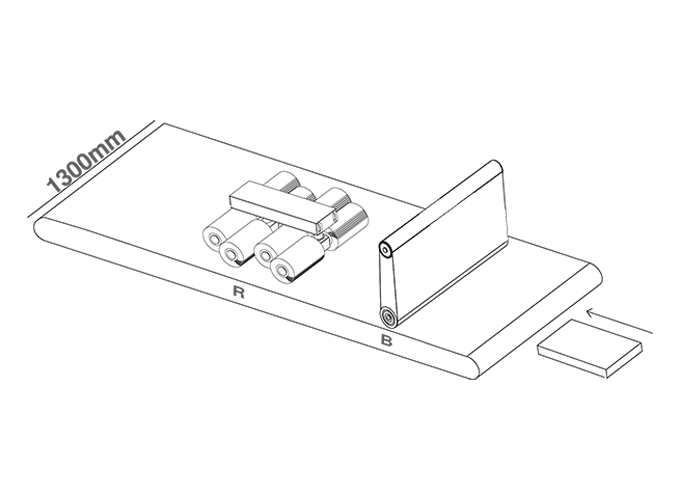
- TFON Surfacer® TF-RB-3013 1300 mm çalışma genişliği; zımpara bandıyla çapak alma ve mopla kenar yuvarlama, kuru ve sürekli akış Teknik Özellikler Teklif İsteyin
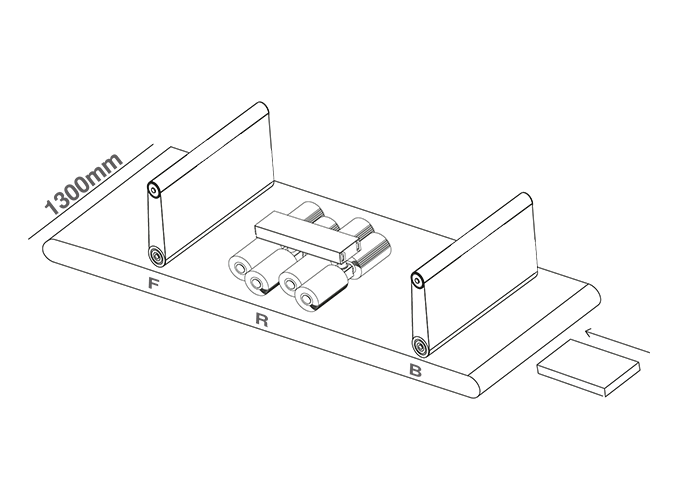
- TFON Surfacer® TF-RBF-3013 1300 mm çalışma genişliği; çapak alma, kenar yuvarlama ve görünür yüzey için satine Teknik Özellikler Teklif İsteyin
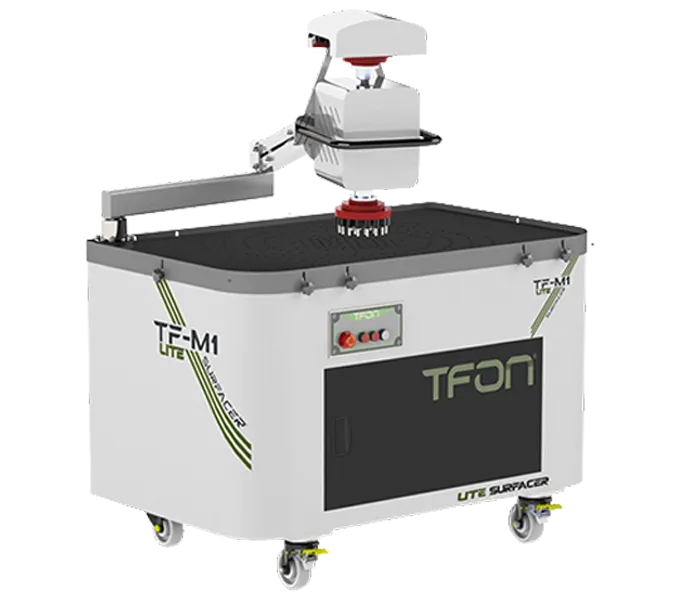
- TFON Lite Surfacer® TF-M1 LITE H2 Çift kafalı manuel makine; 3-200 mm kalınlık, düşük adetli karışık işler için Teknik Özellikler Teklif İsteyin
İki Yöntem Kısaca
Vibrasyonlu ve bantlı çapak alma aynı sorunu farklı yoldan çözer. Vibrasyon parçaları bir kapta toplu hâlde işler. Bantlı ve fırçalı makine ise parçayı konveyörle tek tek istasyonların altından geçirir. Fark, çalışma prensibinden başlayıp parça boyuna, kenar sonucuna ve atığa kadar uzanır.
Baştan belirtelim: TFON vibrasyon makinesi üretmez. Sac ve plaka parça için bantlı ve fırçalı TFON Surfacer ile manuel TFON Lite Surfacer makinelerini üretiriz. Bu yazıda iki yöntemi, hangisinin hangi parçaya uyduğunu açıkça görebilmeniz için karşılaştırıyoruz.
| Özellik | Vibrasyonlu (tambur) | Bantlı ve fırçalı |
|---|---|---|
| Çalışma prensibi | Parça ve aşındırıcı taşlar titreşen kapta birbirine sürtünür | Parça konveyörle zımpara bandı, mop ve fırçanın altından geçer |
| İşlem biçimi | Toplu parti, çevrim süresi boyunca | Sürekli akış, parça parça |
| Uygun parça | Küçük döküm, dövme, talaşlı ve kalın gövdeli parça | Lazer, zımba, plazma ve oksijaz kesim düz sac ve plaka |
| Parça boyu sınırı | Kabın hacmi ve ağzı | Çalışma genişliği; TFON Surfacer'da 1000 ya da 1300 mm |
| İşlenen yüzey | Tüm yüzeyler ve kenarlar aynı anda | Üst yüz, dış kontur ve delik ağzı; diğer yüz için ikinci geçiş |
| Kalın çapak ve cüruf | Zorlanır, çevrim uzar | Bant ve ağır çapak alma istasyonuyla alınır |
| Sarf malzeme | Taş, kimyasal katkı, su | Zımpara bandı, mop, fırça, disk |
| Atık | Arıtılması gereken çamurlu su | Emişle toplanan kuru toz |
| TFON'da | Üretilmez | TFON Surfacer ve TFON Lite Surfacer |
Tablo iki şeyi net gösterir. Vibrasyon küçük parçayı her yönden işlemekte güçlüdür. Bant ve fırça ise büyük ve düz sac parçada, kalın çapakta ve sürekli akışta öne çıkar.
Sac parçada kontrol noktalarının listesi sac metal çapak alma sayfasındadır; hangi yöntemi seçerseniz seçin aynı noktalara bakılır.
Vibrasyonlu Çapak Alma Nasıl Çalışır?
Vibrasyon makinesi, içine parça ve aşındırıcı taş konulan bir kabı titreştiren makinedir. Kabın altındaki dengesiz ağırlıklı motor kabı sallar. Taşlar ve parçalar kap içinde dönerek birbirine sürtünür. Bu sürtünme kenardaki çapağı aşındırır, köşeleri yuvarlar ve yüzeyi değiştirir. Sektörde bu işe vibrasyon yüzey işlem de denir.
Makine Tipleri
- Çanak tipi: Dairesel kapta parça ve taş spiral hareketle döner. En yaygın tiptir; elekli modellerde parça taştan otomatik ayrılır.
- Tekne ya da lineer tip: Dikdörtgen tekne, uzun parçaları ve yüksek adetli hatları karşılar.
- Santrifüj disk: Dönen taban daha yoğun temas sağlar, küçük parçalarda çevrimi kısaltır.
- Döner tambur: Kapalı varil döner, parça ve taş içinde yuvarlanır.
Taş, Kimyasal ve Su
İşin sonucunu taş belirler. Seramik taşlar agresiftir, çelikte çapak alır. Plastik taşlar yumuşaktır; alüminyum, pirinç ve boyanacak yüzeyde kullanılır. Porselen taş ve çelik bilye parlatma içindir. Taşın biçimi de önemlidir: üçgen, silindir ve konik taşlar kenarlara ve köşelere farklı ulaşır.
Su ve kimyasal katkı taşı temiz tutar, yağı çözer ve parçanın kısa sürede paslanmasını önler. Çevrim bitince parça elekle taştan ayrılır, durulanır ve kurutulur. Aynı taş bir sonraki partide yeniden kullanılır ve zamanla aşınarak küçülür. Küçülen taş deliklere sıkışmaya başladığında değiştirilir.
Çevrim süresini parça, taş ve istenen sonuç belirler. Parçalar bu süre boyunca kapta bekler; iş parti parti ilerler.
Taş ile parça oranı da sonucu etkiler. Kapta parça çok, taş az olursa parçalar birbirine sürtünür ve iz bırakır. Oran genellikle taş lehine tutulur; bu yüzden kabın hacminin büyük kısmını taş kaplar. Aynı kaptan çıkan parça sayısı, kabın hacminden tahmin edilenden azdır.
Bantlı ve Fırçalı Makine Nasıl Çalışır?
Bantlı ve fırçalı makinede parça yatay bir konveyör üzerinde ilerler. Vakum ya da manyetik tabla parçayı konveyöre bastırır. Parça, üstteki istasyonların altından sırayla geçer ve her istasyon ayrı bir iş yapar.
- Zımpara bandı: Üst yüze ve dış kontura temas eder, kesimden kalan çapağı alır.
- Mop ve fırça: Esnek takım kenarı her yönden kavrar, delik ağızlarına ve iç konturlara ulaşır, kenara radyüs verir ve oksidi temizler.
- Ağır çapak alma diskleri: Plazma ve oksijaz parçasındaki kalın cürufu kırar.
- Satine: Görünür yüzeye düzgün ve yönlü bir zımpara izi verir.
TFON Surfacer'da bu istasyonlar R, B, C ve F harfleriyle gösterilir ve model koduna yazılır. 2510 gövde 1000 mm, 3013 gövde 1300 mm çalışma genişliğindedir. Bant hızı 0,6-4,0 m/dk aralığındadır. Makine çelik, alüminyum ve paslanmaz parçayı işler. Minimum parça ölçüsü, bağlama yöntemine ve parça geometrisine bağlı olarak 50 × 50 mm'dir.
Mop ve fırçanın sarf ölçüsü gövdeye göre değişir: 2510 gövdede Ø300 × 400 mm, 3013 gövdede Ø350 × 490 mm mop kullanılır. Ayrıntılar mop zımpara sayfasındadır. Fırçanın hangi kenara nasıl ulaştığını fırçalı çapak alma makineleri sayfasında ayrıca anlattık.
Bu yöntemin karakteri tekrarlanabilirliktir. İstasyon yüksekliği, baskı ve hız her parçada aynıdır. Onaylanan ayar reçete olarak kaydedilir ve parça tekrar geldiğinde çağrılır. Parça makineden çıktığında işlem bitmiştir; kurutma ya da taştan ayırma gerekmez.
Standart işlem tek yüzdendir. Bant ve fırça parçanın üstten ulaşabildikleri yüzeyini işler. Parçanın diğer yüzünde de çapak varsa parça çevrilip ikinci kez geçirilir. Bu, vibrasyonla aradaki en belirgin farklardan biridir ve kapasite hesabına baştan yazılmalıdır. İstasyon dizilimlerinin tamamını çapak alma ve kenar yuvarlama makineleri sayfasında bulabilirsiniz.
Parça Boyu ve Sac Kalınlığına Göre Seçim
İki yöntem arasındaki seçimi çoğu zaman parçanın ölçüsü yapar. Parça büyüdükçe ve inceldikçe vibrasyon zorlanır; parça küçüldükçe bantlı makinenin tutma sistemi zorlanır.
Vibrasyonda Ölçü Sınırı
Vibrasyonda parça kaba sığmalı ve kap içinde serbestçe dönebilmelidir. Büyük bir sac, kabın içinde dönmez; taşlar ona her yönden ulaşamaz. Kap büyütüldükçe makine, taş miktarı ve su tüketimi de büyür. Uzun parçalar için tekne tipi makineler vardır, ama geniş ve düz bir sac levha için vibrasyon pratik bir çözüm olmaktan çıkar.
İnce sac da ayrı bir sorundur. İnce ve geniş parça taşların ve diğer parçaların darbesiyle bükülebilir. Düzlüğü önemli bir parçada bu risk kabul edilemez.
Bantlı Makinede Ölçü Sınırı
Bantlı makinede sınır çalışma genişliği ve en küçük parça ölçüsüdür. TFON Surfacer 1000 ya da 1300 mm genişliğe kadar parçayı işler. Kalınlık uygulamaya bağlı olarak 120 mm'ye, parça ağırlığı gövdeye göre 500 ya da 600 kg'a kadar çıkar. Alt sınırda ise parçanın tabla tarafından tutulabilmesi gerekir; bu değer 50 × 50 mm'dir ve bağlama yöntemine bağlıdır.
Bu sınırın altında kalan çok küçük parçalar bantlı makinede tutulamaz ya da özel bir tutma düzeni ister. Bu parçalar için vibrasyon çoğu zaman daha doğru bir seçimdir.
Kısacası, avuç içine sığan kalın parçalar vibrasyona, avucu aşan düz sac parçalar bant ve fırçaya yakındır. Aradaki parçalarda kararı adet ve kenar şartı verir.
Adet ve Üretim Akışı
İki yöntem üretim akışını farklı biçimde etkiler. Vibrasyon bir parti işidir: parçalar toplanır, kaba doldurulur, çevrim bitene kadar bekler, sonra ayrılır, durulanır ve kurutulur. Bantlı makine ise sürekli akış işidir: parça kesimden gelir, makineden geçer ve bir sonraki istasyona gider.
Parti işinin avantajı, çok sayıda küçük parçayı operatörün tek tek dokunmasına gerek kalmadan işlemesidir. Bir kap dolusu parça aynı çevrimde biter. Operatör yalnız yükler, boşaltır ve ayırma ile kurutmayı izler. Küçük parçada parça başına operatör süresi bu yüzden çok düşüktür.
Sürekli akışın avantajı ise bekleme olmamasıdır. Lazerden gelen parça dakikalar içinde büküm ya da kaynağa hazırdır. Parça bir kapta partinin dolmasını beklemez. Kesim, çapak alma ve büküm aynı hızda aktığında ara stok azalır.
Sac parçada vibrasyonun bir yükü daha vardır: parçaların kaba yerleşimi. Birbirine yapışmaması ve çarpmaması için kap tam dolu çalıştırılamaz, parça ile taş oranı sınırlı tutulur. Bu da parti başına işlenen sac parça sayısını düşürür.
Kesimden sonra hemen büküme giden parçada bu fark daha da büyür. Lazer ve abkant arasına bir vibrasyon partisi girdiğinde parça yıkanıp kurumadan büküme gidemez. Bantlı makinede ise kuru parça doğrudan abkanta taşınır. Kesim sonrası işlem sırasını lazer ve zımba kesim parçaları sayfasında adım adım anlattık.
Bantlı makinede kapasiteyi konveyör hızı tek başına belirlemez. Parça besleme aralığı, ikinci yüz için çevirme ve kontrol süresi de hesaba girer. Geniş gövdede küçük parçalar yan yana dizilerek bir geçişte birden fazla parça işlenebilir. Bu, adet arttığında bantlı makinenin ölçeklenmesini sağlar.
Kenar Sonucu, Yüzey ve Delikler
Kenarın nasıl çıkacağı, iki yöntemi ayıran asıl konudur. Vibrasyon, taşın ulaşabildiği her kenarda küçük ve düzgün bir yuvarlama verir. Parçanın iki yüzü, dış kenarları ve iç kenarları aynı çevrimde işlenir. Bu, küçük parçada vibrasyonun güçlü yanıdır.
Yüzey de değişir. Taşlar yalnız kenarı değil bütün yüzeyi işler. Seçilen taşa göre yüzey matlaşır ya da parlar ve yönsüz bir görünüm alır. Yüzeyin korunması gereken bir parçada bu istenmeyebilir.
Bantlı ve fırçalı makinede yüzey ve kenar ayrı ayrı yönetilir. Bant üst yüzü düz ve yönlü bir izle işler. Mop ve fırça kenara radyüs verir; derinliği istasyon ayarıyla değişir. Satine istasyonu görünür yüzeye düzgün ve yönlü bir zımpara izi verir. Radyüs değerini genel bir makine özelliği olarak vermiyoruz; numune testinde sizin parçanızda ölçüp bildiriyoruz.
Deliklerde iki yöntem farklı davranır. Vibrasyonda taş, çapı taştan büyük deliğe girer ve delik kenarını işler. Taş çapına yakın deliklerde ise taş sıkışır ve parçadan tek tek çıkarılması gerekir. Bantlı makinede fırça delik ağzına ulaşır; delik duvarına ne kadar gireceği deliğin çapına ve fırçanın biçimine bağlıdır.
Kalın çapakta ve cürufta fark belirginleşir. Vibrasyon ince çapağı alır ama plazma ve oksijaz cürufunda çoğu zaman zorlanır. Bu tür parçada önce ağır çapak alma kademesi, ardından bant ve fırça çalışır. Cürufun neden ve nasıl oluştuğunu cüruf nedir yazısında ele aldık. Kenar yuvarlamanın ölçülmesi ve teknik resimdeki şart ile karşılaştırılması kenar yuvarlama sayfasında anlatılıyor.
Vibrasyonun Sac Parçada Sınırları
Vibrasyon birçok parçada iyi sonuç verir. Sac parçada ise kendine özgü sorunlar çıkar. Karar vermeden önce bunları bilmek gerekir.
- Yapışma: Düz ve ince parçalar ıslak ortamda birbirine ya da kap duvarına yapışır. Yapışan yüzeyler taşla temas etmez ve işlenmeden kalır.
- Çarpma izi: Parçalar kap içinde birbirine çarpar. Kenarlarda ezik, yüzeyde iz oluşur. Görünür yüzeyli parçada bu kusur kabul edilmez.
- Bükülme: İnce ve geniş parça darbeler altında düzlüğünü kaybedebilir.
- Taş sıkışması: Taşa yakın çaptaki delik ve dar kanallarda taş sıkışır, elle çıkarılması gerekir.
- Atık su: Metal tozu, aşınmış taş ve kimyasal içeren su arıtılmadan atılamaz.
- Kurutma ve pas: Islak çıkan karbon çeliği hızla paslanır; kurutma ve koruma adımı gerekir.
- Gürültü: Çalışan kap yüksek ses çıkarır; ses kabini ya da ayrı bir alan gerekebilir.
Bu sınırların bir kısmı taş seçimi, parça ayırıcı ve kap düzeniyle azaltılabilir. Ancak geniş, ince ve görünür yüzeyli sac parçada sorunların çoğu yöntemin kendisinden gelir.
Kontrol sırasında vibrasyondan çıkan sac parçada özellikle üç yere bakın: parçaların üst üste geldiği yüzeyler, ince bağlantılı bölgeler ve küçük delikler. İşlenmeden kalan yüzey ve sıkışan taş en çok bu noktalarda görülür.
Bantlı makinede bu sorunlar oluşmaz, çünkü parça tek başına ve tablaya bastırılmış hâlde işlenir. Onun da sınırı vardır: tek yüz işler, çok küçük parçayı tutamaz ve kabın içindeki gibi her yöne ulaşamaz. Hangi sınırın sizin için önemli olduğunu parçanızla yapılan bir deneme gösterir.
İki Yöntem Birlikte Ne Zaman Kullanılır?
Birçok atölyede iki yöntem yan yana çalışır. Her biri kendi parçasını işler ve biri diğerinin yerini tutmaz.
- Küçük ve büyük parçanın karışık olduğu atölye: Bantlı makinenin tutamayacağı kadar küçük parçalar vibrasyona, düz sac parçalar Surfacer'a gider.
- Talaşlı ve kesim parçasının birlikte üretildiği atölye: Tornadan ve frezeden çıkan parçalar vibrasyonda, lazer ve plazma parçaları bantlı makinede işlenir.
- Kaba ve ince işin ayrıldığı hat: Kalın plakadaki cüruf ve çapak önce bantlı makinede alınır. Parça küçükse ve her kenarında düzgün bir yuvarlama isteniyorsa ardından vibrasyonda bitirilebilir.
İki yöntemi bir arada kullanan atölyede sarf ve atık da ayrı yönetilir. Vibrasyonun su arıtması ve taş stoğu, bantlı makinenin toz emişi ve bant stoğu ayrı kalemlerdir. İki hattın aynı parçayı işlememesi, bu maliyetlerin boşa çift yazılmasını önler.
Hangi parçanın hangi yönteme gideceğini belirlemek için parça listenizi ölçüye göre sıralayın. En küçük ölçünün 50 × 50 mm altında kaldığı parçaları ayrı işaretleyin. Kalanlar için kenar şartına, adede ve yüzey isteğine bakın.
Düşük adetli ve karışık işler için üçüncü bir yol da vardır: manuel makine. TF-M1 LITE H2: çift kafalı manuel çapak alma makinesi 3-200 mm kalınlıkta, 800 × 1300 mm vakumlu tablada çalışır. Diskler değiştirilerek çapak alma, kenar yuvarlama ve satine yapılır. Tüm yöntemleri tek tabloda görmek için çapak alma yöntemleri yazısına bakabilirsiniz.
Maliyet Karşılaştırması: Fiyatı Neler Belirler?
İki yöntemin maliyeti farklı kalemlerde yoğunlaşır. Karşılaştırma yaparken yalnız makine bedeline değil, işletme maliyetine de bakın.
Vibrasyonda Maliyet Kalemleri
Vibrasyon makinesinin fiyatını kabın hacmi, elekli ayırma, ses kabini, otomatik yükleme ve boşaltma ile kurutucu belirler. İşletmede taş tüketimi, kimyasal katkı, su ve atık su arıtma öne çıkar. Taşlar zamanla aşınır ve eksilen miktar tamamlanır. Arıtma tesisi ayrı bir yatırım ve bakım kalemidir.
Bantlı ve Fırçalı Makinede Maliyet Kalemleri
Bantlı makinenin fiyatını çalışma genişliği, istasyon sayısı, tutma sistemi ve otomasyon belirler. İşletmede zımpara bandı, mop ve fırça tüketimi, enerji, basınçlı hava ve toz emiş öne çıkar. TFON'un yayımladığı değerlere göre seramik zımpara 64 saate, Cubitron zımpara 80 saate, mop zımpara kullanıma bağlı olarak 1500 saate kadar dayanır. Surfacer en az 4 bar basınçlı hava ister.
| Kalem | Vibrasyonlu | Bantlı ve fırçalı |
|---|---|---|
| Aşındırıcı | Taş; aşındıkça eksilen miktar tamamlanır | Zımpara bandı, mop, fırça ve disk |
| Yardımcı madde | Kimyasal katkı ve su | Gerekmez |
| Atık | Arıtılacak çamurlu su | Toz emiş filtresinde toplanan kuru toz |
| Ek adım | Ayırma, durulama, kurutma | İki yüzü çapaklı parçada ikinci geçiş |
| Enerji ve hava | Titreşim motoru, kurutucu | İstasyon motorları, vakum, en az 4 bar basınçlı hava |
| Operatör | Yükleme, boşaltma, ayırma | Besleme, çevirme, kontrol |
Karşılaştırmanın doğru olması için hesabı parça başına yapın. Vibrasyonda bir partinin toplam maliyetini partideki parça sayısına, bantlı makinede saatlik maliyeti saatte işlenen parça sayısına bölün. İkinci yüz için gereken geçişi ve vibrasyondaki kurutma adımını da ekleyin.
Bantlı makinelerin fiyatını belirleyen faktörleri çapak alma makinesi seçimi ve fiyatı yazısında ayrıntılı anlattık. Sac parçanız için TF-RB-3013: 1300 mm çapak alma makinesi ile numune testi planlayabiliriz. Görünür yüzeyli parçada TF-RBF-3013: 1300 mm çapak alma ve satine makinesi daha uygun bir başlangıçtır.
Bu İş İçin TFON Makineleri
-
TFON Surfacer® TF-RB-3013
1300 mm çalışma genişliği; zımpara bandıyla çapak alma ve mopla kenar yuvarlama, kuru ve sürekli akış
Teknik Özellikler Teklif İsteyin -
TFON Surfacer® TF-RBF-3013
1300 mm çalışma genişliği; çapak alma, kenar yuvarlama ve görünür yüzey için satine
Teknik Özellikler Teklif İsteyin -
TFON Lite Surfacer® TF-M1 LITE H2
Çift kafalı manuel makine; 3-200 mm kalınlık, düşük adetli karışık işler için
Teknik Özellikler Teklif İsteyin
Sık Sorulan Sorular
Vibrasyon makinası fiyatları ne kadar?
Tek bir fiyat yoktur. Fiyatı kabın hacmi, makine tipi, elekli ayırma, ses kabini, otomatik yükleme ve kurutucu belirler; taş, kimyasal ve su arıtma işletme maliyetine eklenir. TFON vibrasyon makinesi üretmez. Parçanız düz sac ise bantlı ve fırçalı makine için parça bilgilerinize göre yazılı teklif hazırlarız.
Lazer kesim sac parçada vibrasyonlu çapak alma kullanılır mı?
Küçük ve kalın parçalarda kullanılabilir. Geniş, ince ve düz parçada ise parçalar birbirine yapışır, çarpma izi oluşur ve düzlük bozulabilir. Taşa yakın çaptaki deliklerde taş sıkışır. Bu tür lazer parçalarında bant ve fırçalı makine her parçayı tek başına ve tablaya bastırılmış olarak işler.
Vibrasyonda hangi taşlar kullanılır?
Çelikte çapak almak için genellikle seramik taşlar, alüminyum, pirinç ve hassas yüzeylerde plastik taşlar kullanılır. Parlatma için porselen taş ya da çelik bilye tercih edilir. Taşın biçimi de önemlidir: üçgen, silindir ve konik taşlar köşelere ve kenarlara farklı ulaşır. Taş, işlenecek en küçük delikten büyük seçilmelidir.
Bantlı çapak alma makinesi parçanın iki yüzünü işler mi?
TFON Surfacer standart olarak tek yüzü işler. Parçanın diğer yüzünde de çapak varsa parça çevrilip ikinci kez geçirilir. Vibrasyon ise bütün yüzeyleri aynı çevrimde işler. Kapasite hesabında iki yüzü çapaklı parçaların bantlı makinede iki geçiş gerektirdiğini baştan hesaba katın.
Vibrasyonla kenar yuvarlama yapılır mı?
Evet. Vibrasyon, taşın ulaştığı bütün kenarlarda küçük ve düzgün bir yuvarlama verir. Daha büyük radyüs için çevrim uzar ve yüzey de taştan etkilenir. Bantlı ve fırçalı makinede ise kenar yuvarlama mop ve fırça istasyonuyla yapılır; derinlik istasyon ayarıyla değişir ve sonuç numune parçada ölçülür.
Parçanıza Uygun Makineyi Birlikte Seçelim
Malzemeyi, kesim yöntemini, parça ölçülerini ve parçanın sonra hangi işleme gideceğini yazın. Parçanın iki yüzünün fotoğrafını ekleyin; size uygun makineyi ve istasyon dizilimini önerelim.