








Wissen
Blech richten: Verfahren und Auswahl der Richtmaschine
Blech richten heißt, Bleche und Blechteile mit Verzug, Welligkeit oder Durchbiegung wieder in die geforderte Ebenheit zu bringen. In der Serie geschieht das mit der Walzenrichtmaschine durch Wechselbiegung zwischen Richtwalzen. Flammrichten und Pressrichten eignen sich für Einzelteile, dicke Platten und Schweißkonstruktionen. Die Wahl hängt von Blechdicke, Teilegröße und Stückzahl ab.
Passende TFON-Maschinen
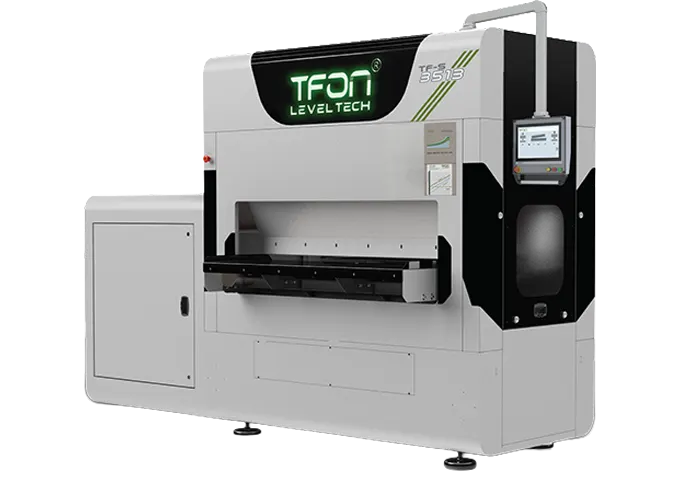
- TFON Leveltech® TF-S 3513 Blechdicke 0,3–5 mm, max. Materialbreite 1.300 mm, Mindestteillänge 35 mm; Richtspalt servomechanisch Technische Daten Angebot anfordern
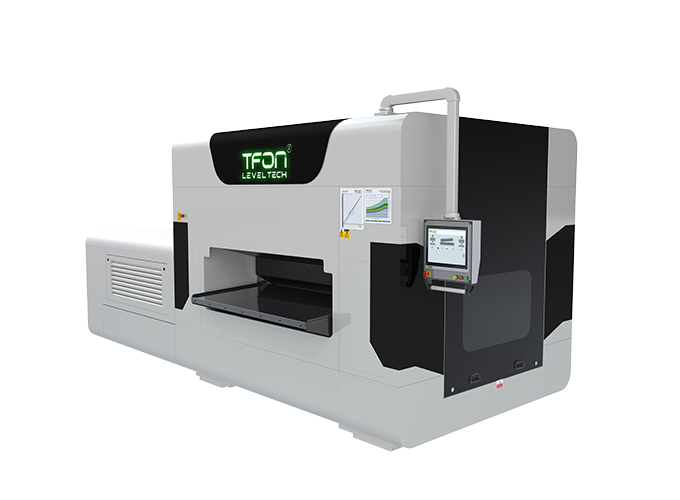
- TFON Leveltech® TF-M 5513 Blechdicke 0,5–15 mm, max. Materialbreite 1.300 mm, Mindestteillänge 110 mm; servohydraulisch mit PC-Steuerung Technische Daten Angebot anfordern
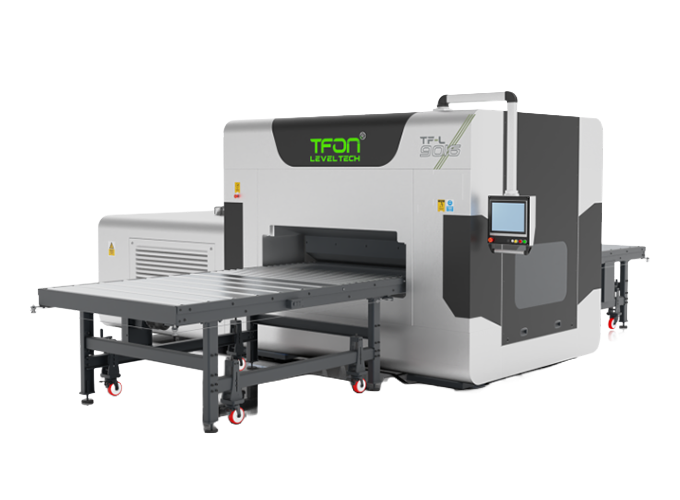
- TFON Leveltech® TF-L 9020 Blechdicke 1–30 mm, max. Materialbreite 2.000 mm, Mindestteillänge 160 mm; Blechrichtmaschine für dicke Zuschnitte Technische Daten Angebot anfordern
Verzug und Unebenheit an Blechen: Formen und Ursachen
Bevor gerichtet wird, sollte klar sein, welche Formabweichung vorliegt. Längsbogen, Querbogen, Randwelligkeit, Mittenwelligkeit und Verwindung sind unterschiedliche Befunde. Sie haben unterschiedliche Ursachen und sprechen unterschiedlich auf das Richten an.
| Formabweichung | Erscheinungsbild | Typische Ursache |
|---|---|---|
| Längsbogen | Blech krümmt sich in Walzrichtung | Wickelkrümmung vom Coil |
| Querbogen | Wölbung quer zur Walzrichtung | ungleiche Spannungsverteilung über die Dicke |
| Randwelligkeit | Wellen an den Längskanten | Ränder sind länger als die Bandmitte |
| Mittenwelligkeit | Beulen in der Blechmitte | Mitte ist länger als die Ränder |
| Verwindung | Ecken liegen nicht in einer Ebene | ungleichmäßige Spannungen, Schweißverzug |
| Verzug nach dem Schneiden | Teil wölbt sich nach dem Laser- oder Stanzvorgang | freigesetzte Eigenspannungen, Wärmeeintrag |
Die Ursache liegt fast immer in ungleich langen Fasern im Blech. Bei Randwelligkeit sind die Ränder länger als die Mitte, bei Mittenwelligkeit ist es umgekehrt. Beim Richten werden die kürzeren Fasern plastisch gelängt, bis alle Fasern möglichst gleich lang sind. Erst dann liegt das Blech eben.
Beim Laserschneiden und Stanzen tritt ein weiterer Effekt auf. Die Tafel liegt eben, weil sich ihre Eigenspannungen gegenseitig aufheben. Der Schnitt trennt dieses Gleichgewicht auf, das freigeschnittene Teil verformt sich. Je mehr Ausschnitte ein Teil hat, desto ungleichmäßiger wird die Spannungsverteilung. Hinzu kommen der Wärmeeintrag des Lasers und die Kaltverfestigung am Stanzrand.
Gemessen wird die Form im Einbauzustand, nicht in der Vorrichtung. Ein Teil, das dort eben aufliegt, kann nach dem Ausspannen zurückfedern. Fotografieren Sie auffällige Teile ohne Abstützung und notieren Sie Richtung und Lage des Verzugs. Das erleichtert später die Einstellung der Richtmaschine.
Richtverfahren für Blech im Überblick
Für Bleche und Blechteile kommen vier Verfahren infrage. Sie unterscheiden sich in Wirkprinzip, Automatisierungsgrad und Einsatzbereich.
| Verfahren | Prinzip | Typische Teile | Stärken | Grenzen |
|---|---|---|---|---|
| Walzenrichten | Wechselbiegung zwischen Richtwalzen | Tafeln, Zuschnitte, Laser- und Stanzteile, Coilmaterial | reproduzierbar, serientauglich, ganze Fläche in einem Durchlauf | Blechdicke und Breite durch die Maschine begrenzt, Mindestteillänge |
| Flammrichten | örtliche Erwärmung, Stauchung und Schrumpfung | Schweißkonstruktionen, Träger, dicke Platten, Blechfelder | flexibel, auch am eingebauten Teil | erfahrungsabhängig, neue Spannungen, Oxidation der Oberfläche |
| Pressrichten | punktuelles Biegen mit der Richtpresse | dicke Platten, Profile, Wellen, große Brennschneidteile | große Dicken möglich | punktuell, zeitaufwendig, erfahrungsabhängig |
| Richten von Hand | Hammer, Richtplatte, Spannmittel | Einzelteile, Reparatur | ohne Maschine möglich | langsam, Spuren auf der Oberfläche, nicht reproduzierbar |
Walzenrichten ist nach DIN 8586 ein Biegeumformverfahren mit drehender Werkzeugbewegung. In der Blechfertigung mit Laser- und Stanzteilen ist es das übliche Verfahren, sobald Stückzahlen zusammenkommen. Flammrichten und Pressrichten bleiben für Schweißkonstruktionen, sehr dicke Platten und Einzelfälle. Das Richten von Hand ist Reparaturarbeit und für Serien nicht geeignet.
Die Grenzen zwischen den Verfahren verlaufen vor allem über die Blechdicke und die Teilegeometrie. Flache Teile in Serie gehören in die Walzenrichtmaschine. Räumliche Baugruppen, Profile und sehr dicke Platten werden mit Flamme oder Presse gerichtet. In vielen Betrieben ergänzen sich die Verfahren: Zuschnitte laufen durch die Richtmaschine, die geschweißte Baugruppe wird bei Bedarf mit der Flamme nachgerichtet.
Funktionsweise einer Richtmaschine
Eine Walzenrichtmaschine hat zwei Reihen von Richtwalzen, eine oben und eine unten. Die Walzen sind auf Lücke versetzt. Das Blech läuft zwischen ihnen hindurch und wird dabei abwechselnd nach oben und nach unten gebogen. Diese Wechselbiegung ist das Grundprinzip jeder Walzenrichtmaschine.
Abnehmende Biegung vom Einlauf zum Auslauf
Am Einlauf ist die obere Walzenreihe tief angestellt. Das Blech wird dort stärker gebogen als seine stärkste Krümmung im ungerichteten Zustand. Dadurch plastifiziert der Werkstoff über einen großen Teil des Querschnitts, und die unterschiedlichen Faserlängen werden angeglichen. Zum Auslauf hin nimmt die Anstellung ab. Die Biegungen werden kleiner, bis das Blech nur noch elastisch gebogen wird und eben aus der Maschine läuft.
Der Abstand zwischen oberer und unterer Walzenreihe heißt Richtspalt. Er ist am Einlauf enger eingestellt als am Auslauf. Moderne Maschinen stellen den Richtspalt servomechanisch oder servohydraulisch ein und speichern die Einstellungen je Teil. So lässt sich ein bekanntes Teil ohne neues Einrichten wieder richten.
Walzendurchmesser, Walzenzahl und Stützwalzen
Walzendurchmesser und Walzenteilung müssen zur Blechdicke passen. Dünne Bleche brauchen kleine Walzen mit enger Teilung, sonst reicht die Biegung nicht zum Plastifizieren. Dicke Bleche brauchen große Walzen, weil die Richtkräfte steigen. Deshalb deckt jede Maschine nur einen bestimmten Dickenbereich ab.
Auch die Walzenzahl hängt vom Material und vom Fehlerbild ab. Für Coilmaterial nennt die Fachliteratur 7 bis 13 Richtwalzen bei einfachen Ebenheitsfehlern und bis zu 21 Walzen bei anspruchsvollen Aufgaben. Mehr Walzen erlauben eine feinere Abstufung der Biegung.
Weil schlanke Richtwalzen sich unter Last durchbiegen würden, stützen Stützwalzen sie über die Arbeitsbreite ab. Bei vielen Maschinen lassen sich die Stützwalzen einzeln zustellen. So lassen sich Rand- oder Mittenwelligkeit gezielt bearbeiten, weil die Biegung über die Breite nicht überall gleich stark sein muss.
Walzenrichten von Blechteilen mit der Teilerichtmaschine
Eine Teilerichtmaschine richtet einzelne Teile und Zuschnitte, keine endlosen Bänder. Typische Teile sind Laserteile, Stanzteile sowie Plasma- und Brennschneidteile. Die Teile laufen einzeln oder nebeneinander ein, bei Bedarf in mehreren Durchläufen. Bandrichtmaschinen dagegen richten Material direkt vom Coil, bevor es geschnitten oder gestanzt wird.
Beim Richten von Teilen kommt es auf Punkte an, die beim Band keine Rolle spielen:
- Mindestteillänge: Ein Teil muss immer von mehreren Walzenpaaren gleichzeitig gefasst werden. Deshalb gibt jede Maschine eine Mindestlänge vor.
- Ausschnitte: Teile mit großen Ausschnitten oder schmalen Stegen verhalten sich anders als volles Material gleicher Dicke. Ein Versuch mit Musterteilen zeigt, ob die Einstellung passt.
- Grat und Schlacke: Starke Grate und anhaftende Schlacke können Richtwalzen und Teileoberflächen beschädigen. Bei Brennschneidteilen lohnt sich das Entgraten vor dem Richten.
- Oberfläche: Sichtflächen, foliertes und beschichtetes Blech brauchen saubere Walzen. Zunder und Späne gehören nicht in die Maschine.
- Reihenfolge: Gerichtet wird vor dem Abkanten und vor dem Schweißen. Schweißen, Zerspanen und Umformen können gerichtete Teile wieder verformen.
- Mehrere Durchläufe: Bei ausgeprägtem Verzug laufen Teile mehrfach durch, bei Bedarf in geänderter Lage. Die passende Strategie ermittelt der Richtversuch und wird danach als Programm gespeichert.
Richten ist dabei eine Formkorrektur. Durch die Wechselbiegung werden Eigenspannungen im Blech umgelagert, das Teil wird spannungsärmer. Eine gute Ebenheit belegt aber nicht, dass der Werkstoff spannungsarm ist, und Richten ersetzt kein Spannungsarmglühen. Die Abgrenzung erklärt der Beitrag Eigenspannungen abbauen. Den Ablauf in der Maschine zeigt die Seite Walzenrichten von Blechteilen.
Flammrichten von Blech
Beim Flammrichten wird eine begrenzte Zone mit dem Brenner schnell erwärmt. Die heiße Zone will sich ausdehnen, der kalte Werkstoff ringsum behindert das. Weil die Streckgrenze bei hoher Temperatur sinkt, staucht sich die Zone plastisch. Beim Abkühlen schrumpft sie und zieht die Umgebung zusammen. So wird die zu lange Seite eines Bauteils verkürzt.
Wärmepunkte, Wärmestriche, Wärmekeile
Die Form der Erwärmung richtet sich nach dem Verzug. Wärmepunkte ziehen Beulen in dünnen Blechfeldern zurück. Wärmestriche richten Bleche und Stege, Wärmekeile korrigieren Krümmungen an Profilen und Trägern. Nach Praxisunterlagen der Gasehersteller wirkt ein Wärmestrich besonders gut, wenn nur etwa ein Drittel der Werkstückdicke auf Richttemperatur kommt.
Temperaturen
Für unlegierte Baustähle wie S235JR und S355J0 nennen die Gasehersteller Flammrichttemperaturen von 600–800 °C. Für Feinkornbaustähle und thermomechanisch gewalzte Stähle gelten niedrigere Werte von etwa 550–700 °C. Aluminium wird bei 150–450 °C gerichtet. Für Stähle oberhalb von S355 verlangt DIN EN 1090-2 beim Flammrichten ein dokumentiertes Verfahren.
Flammrichten ist flexibel und auch am eingebauten Teil möglich. Es ist aber stark erfahrungsabhängig, braucht Zeit und bringt neue Schrumpfspannungen ein. An den erwärmten Stellen oxidiert die Oberfläche, bei Edelstahl entstehen Anlauffarben. Bei dünnen Blechen und Serienteilen ist deshalb meist die Walzenrichtmaschine die wirtschaftlichere Wahl.
Abgekühlt wird im Allgemeinen an ruhender Luft. Schroffes Abkühlen mit Wasser verkürzt die Richtzeit, ist aber nur bei unempfindlichen Werkstoffen zulässig. Maßgeblich sind die Vorgaben zum Werkstoff und gegebenenfalls das dokumentierte Richtverfahren.
Richten mit der Presse
Beim Pressrichten biegt eine hydraulische Richtpresse das Teil punktuell über die Streckgrenze hinaus in Gegenrichtung. Der Richter legt das Teil auf zwei Auflagen und drückt zwischen ihnen. Die Rückfederung gleicht er mit etwas Überbiegung aus.
Der Vorteil liegt in der Dicke. Mit der Presse lassen sich Platten richten, die für eine Walzenrichtmaschine zu dick sind; in der Praxis werden Dicken bis etwa 200 mm genannt. Auch Profile, Wellen und große Brennschneidteile werden so gerichtet.
Die Nachteile liegen im Ablauf. Jede Druckstelle verändert die Form auch an anderer Stelle. Der Richter arbeitet in mehreren Schritten und misst immer wieder nach. Ergebnis und Zeitbedarf hängen stark von seiner Erfahrung ab, und der Werkstoff braucht eine ausreichende Bruchdehnung. Für Serien von Blechteilen ist Pressrichten deshalb meist zu langsam. Bei schweren Teilen kommt die Arbeitssicherheit als Thema hinzu.
Typisch ist das Pressrichten von Trägern, Wellen und Profilen, die sich beim Schweißen oder bei einer Wärmebehandlung verzogen haben. Für flache Brennschneidteile aus dickem Blech, die noch in den Dickenbereich einer Walzenrichtmaschine passen, ist das Walzenrichten meist schneller. Es erfasst die ganze Fläche in einem Durchlauf, statt Stelle für Stelle zu arbeiten.
Auswahl der Richtmaschine: Kriterien
Bei der Auswahl einer Walzenrichtmaschine zählen die Teile, die tatsächlich gerichtet werden. Hilfreich ist eine Teileliste, die auch die kritischen Fälle enthält: dünnstes und dickstes Blech, schmalste und breiteste Teile, kurze Teile und Teile mit vielen Ausschnitten. Anhand dieser Liste lassen sich die Kriterien prüfen:
- Blechdicke: Walzendurchmesser und Teilung müssen zum gesamten Dickenbereich passen. Ein sehr breiter Dickenbereich spricht oft für zwei Maschinen.
- Werkstoff und Festigkeit: Hochfeste Stähle brauchen bei gleicher Dicke mehr Richtkraft als Baustahl. Edelstahl und Aluminium stellen eigene Anforderungen an die Sauberkeit der Walzen.
- Materialbreite: Die breitesten Teile bestimmen die Arbeitsbreite. Schmale Teile lassen sich nebeneinander richten.
- Mindestteillänge: Die Mindestlänge der Maschine muss zum kleinsten Teil passen.
- Geforderte Ebenheit: Toleranz, Messzustand und Messmethode legen fest, wie genau gerichtet werden muss.
- Richtspaltregelung: Servomechanische oder servohydraulische Regelung mit gespeicherten Programmen macht das Ergebnis reproduzierbar und verkürzt das Rüsten.
- Stückzahl und Teilemix: Häufige Teilewechsel sprechen für schnelles Rüsten, etwa per Schnellwechsel der Richtwalzen.
- Reinigung und Wartung: Zunder, Schlacke und Späne gelangen in die Walzen. Gut zugängliche oder wechselbare Walzen verkürzen Stillstände.
Auch die Einbindung in den Materialfluss zählt: Zuführung vom Lasertisch, Abnahme, Messung und Stapeln. Planen Sie Platz für Ein- und Auslauf ein und klären Sie, wer die Teile nach dem Richten prüft.
Vor einer Investition lohnt ein Richtversuch mit eigenen, kritischen Teilen. Er zeigt, ob der Dickenbereich passt, wie viele Durchläufe nötig sind und welche Ebenheit mit den vorhandenen Teilen erreichbar ist.
TFON Leveltech Baureihen im Überblick
TFON baut die Walzenrichtmaschinen der Baureihe Leveltech in Konya. Sie richten Bleche, Zuschnitte sowie Laser- und Stanzteile. Die Baureihen unterscheiden sich vor allem im Dickenbereich, in der Mindestteillänge und in der Richtspalteinstellung. Der Schnellwechsel der Richtwalzen ist bei allen Baureihen optional, bedient werden die Maschinen über einen Touchscreen.
| Baureihe | Modelle | Blechdicke | Mindestteillänge | Max. Materialbreite | Richtspalteinstellung |
|---|---|---|---|---|---|
| XS | XS-3520 | 0,3–5 mm | 35 mm | 200 mm | servomechanisch |
| TF-S | 3560, 3511, 3513, 3516 | 0,3–5 mm | 35 mm | 600 / 1.100 / 1.300 / 1.600 mm | servomechanisch |
| TF-M | 5560, 5511, 5513, 5516, 5520 | 0,5–15 mm | 110 mm | 600 / 1.100 / 1.300 / 1.600 / 2.000 mm | servohydraulisch, PC-Steuerung |
| TF-L | 9060, 9011, 9013, 9016, 9020 | 1–30 mm | 160 mm | 600 / 1.100 / 1.300 / 1.600 / 2.000 mm | servohydraulisch, PC-Steuerung |
Die Angaben sind Auswahlkriterien, keine Zusage für eine bestimmte Ebenheit. Welche Ebenheit ein Teil erreicht, hängt von Werkstoff, Geometrie, Ausschnitten und Ausgangszustand ab und zeigt sich im Versuch mit Musterteilen.
Für Feinblech bis 5 mm eignen sich XS-3520 und TF-S, zum Beispiel die TFON Leveltech TF-S 3513 mit 1.300 mm Materialbreite. Den mittleren Dickenbereich bis 15 mm deckt die TF-M ab, etwa die TFON Leveltech TF-M 5513. Für Blechdicken bis 30 mm und Teile bis 2.000 mm Breite ist die TFON Leveltech TF-L 9020 ausgelegt. Alle Modelle finden Sie unter Richtmaschinen für Bleche und Teile.
In vielen Blechbetrieben steht die Richtmaschine zwischen Laser und Abkantpresse, oft direkt neben der Entgratmaschine. Ein typischer Ablauf lautet: schneiden, entgraten, richten, abkanten. Bei Brennschneidteilen mit starker Schlacke wird zuerst entgratet, damit die Richtwalzen geschont werden. TFON baut für beide Schritte Maschinen, die Entgratmaschinen zeigt die Seite Entgrat- und Kantenverrundungsmaschinen.
Ebenheit messen und vereinbaren
Wer Richten bestellt oder eine Richtmaschine auswählt, braucht ein messbares Ziel. Eine Ebenheitsangabe ist erst mit vier Angaben vollständig:
- Toleranzwert, etwa als Ebenheitstoleranz nach DIN EN ISO 1101 auf der Zeichnung,
- Messzustand: frei liegend oder abgestützt, mit oder ohne Einfluss des Eigengewichts,
- Messbereich: ganze Fläche oder festgelegte Bezugsstrecke,
- Messmittel und Methode: Richtplatte mit Fühlerlehre, Messlineal, Koordinatenmessung oder optische Messung.
Für das Ausgangsmaterial gelten die Lieferbedingungen. Die Ebenheitstoleranzen für warmgewalztes Blech ab 3 mm stehen in DIN EN 10029, für kontinuierlich warmgewalztes Band und Blech in DIN EN 10051, für kaltgewalzte Flacherzeugnisse in DIN EN 10131. Gemessen wird dort als größter Abstand zwischen Blech und einer ebenen Unterlage, auf der das Blech frei liegt. Für Fertigteile ohne Einzeltoleranz nennt DIN ISO 2768-2 Allgemeintoleranzen für Geradheit und Ebenheit.
Ohne diese Angaben liefern zwei Prüfer für dasselbe Teil zwei verschiedene Ergebnisse. Legen Sie die Messung deshalb vor dem ersten Richtversuch fest. Prüfen Sie außerdem nicht nur direkt nach dem Richten, sondern auch nach dem nächsten Arbeitsgang. Erst dort zeigt sich, ob das Teil eben bleibt. Wie eine Richtmaschine die Produktionsqualität beeinflusst, beschreibt der Beitrag Blechrichtmaschine und Produktionsqualität. Begriffe wie Richtspalt und Stützwalze erklärt das Glossar der Blechbearbeitung.
Passende TFON-Maschinen
-
TFON Leveltech® TF-S 3513
Blechdicke 0,3–5 mm, max. Materialbreite 1.300 mm, Mindestteillänge 35 mm; Richtspalt servomechanisch
Technische Daten Angebot anfordern -
TFON Leveltech® TF-M 5513
Blechdicke 0,5–15 mm, max. Materialbreite 1.300 mm, Mindestteillänge 110 mm; servohydraulisch mit PC-Steuerung
Technische Daten Angebot anfordern -
TFON Leveltech® TF-L 9020
Blechdicke 1–30 mm, max. Materialbreite 2.000 mm, Mindestteillänge 160 mm; Blechrichtmaschine für dicke Zuschnitte
Technische Daten Angebot anfordern
Häufige Fragen
Wie viele Richtwalzen braucht eine Richtmaschine?
Das hängt von Blechdicke und Fehlerbild ab. Dünnes Material braucht mehr Walzen mit kleinem Durchmesser und enger Teilung, damit es ausreichend plastifiziert. Für Coilmaterial nennt die Fachliteratur 7 bis 13 Richtwalzen bei einfachen Ebenheitsfehlern und bis zu 21 bei anspruchsvollen Aufgaben. Dickes Material kommt mit weniger Walzen aus.
Kann man Laserteile mit Ausschnitten richten?
Ja, in der Regel. Teile mit großen Ausschnitten oder schmalen Stegen verhalten sich aber anders als volles Material gleicher Dicke. Die Stege können sich stärker verformen als die Umgebung. Ein Richtversuch mit Musterteilen zeigt, welche Einstellung passt und welche Ebenheit erreichbar ist.
Kann man Blech ohne Maschine richten?
Ja, bei Einzelteilen. Mit Hammer und Richtplatte oder mit gezielter Flammenerwärmung lassen sich Beulen und Verzug korrigieren. Das Ergebnis hängt stark vom Können ab, dauert und hinterlässt oft Spuren auf der Oberfläche. Für Serien von Blechteilen ist die Walzenrichtmaschine die reproduzierbare Lösung.
Bis zu welcher Blechdicke kann man walzenrichten?
Das hängt von der Maschine ab. Jede Walzenrichtmaschine deckt einen bestimmten Dickenbereich ab, den Walzendurchmesser und Richtkraft begrenzen. Die TFON Leveltech TF-L richtet Blechdicken von 1–30 mm. Sehr dicke Platten werden eher mit der Presse gerichtet, in der Praxis bis etwa 200 mm.
Wird das Blech beim Richten dünner?
Nein, nicht nennenswert. Beim Walzenrichten wird das Blech gebogen, nicht ausgewalzt. Die Fasern werden plastisch gelängt oder gestaucht, bis sie möglichst gleich lang sind. Die Blechdicke bleibt dabei praktisch unverändert, die Maße der Teile ebenfalls im Rahmen üblicher Toleranzen.
Kann man Edelstahl walzenrichten?
Ja. Edelstahlbleche und -teile lassen sich wie Baustahl walzenrichten, brauchen wegen der starken Kaltverfestigung aber oft mehr Richtkraft. Wichtig ist die Sauberkeit der Walzen: Eisenpartikel von vorher gerichtetem Baustahl können auf Edelstahl später Fremdrost verursachen.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.