








Wissen
Oberflächenrauheit: Ra und Rz verständlich erklärt
Oberflächenrauheit beschreibt die feinen Unebenheiten, die ein Fertigungsverfahren auf einer Oberfläche hinterlässt, gemessen als Höhenprofil im Mikrometerbereich. Die wichtigsten Kennwerte sind der Mittenrauwert Ra und die Rautiefe Rz. Beide sind heute in DIN EN ISO 21920-2 definiert, die DIN EN ISO 4287 abgelöst hat. Ra bildet einen Mittelwert, Rz erfasst die Höhe zwischen Spitzen und Tälern.
Passende TFON-Maschinen
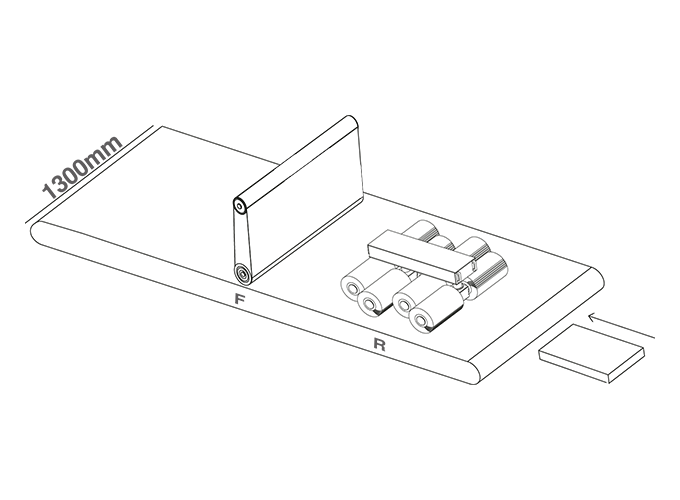
- TFON Surfacer® TF-RF-3013 Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Kantenverrundung und Finishaggregat für Teile aus gratfreiem Schnitt Technische Daten Angebot anfordern
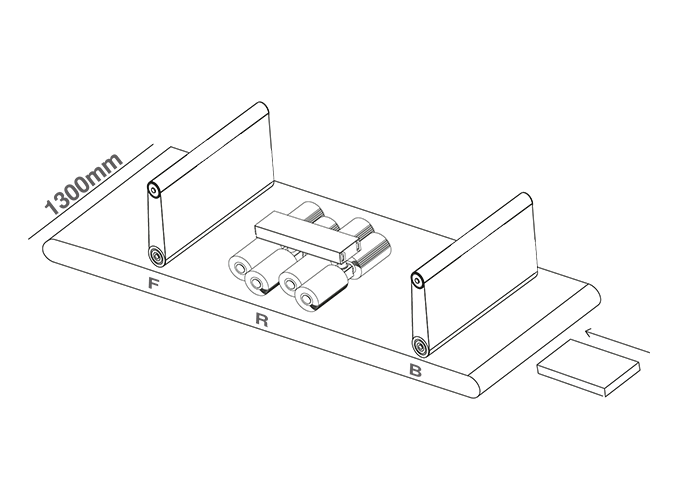
- TFON Surfacer® TF-RBF-3013 Max. Materialbreite 1.300 mm; Entgraten, Kantenverrunden und Satinieren in einem Durchlauf Technische Daten Angebot anfordern
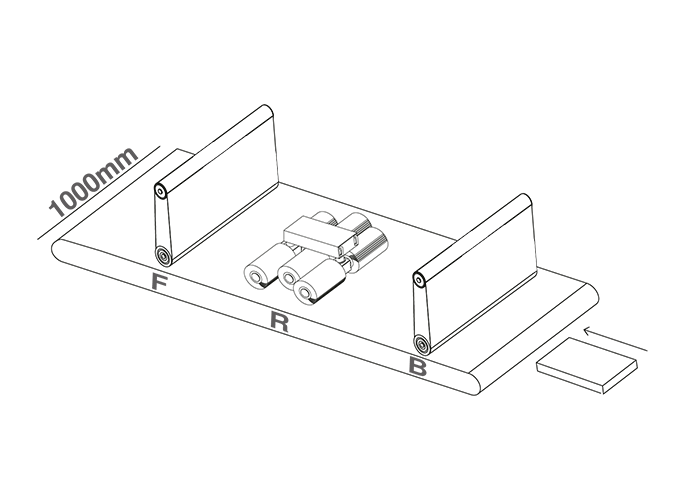
- TFON Surfacer® TF-RBF-2510 Max. Materialbreite 1.000 mm; Entgrat- und Satiniermaschine für kleinere Blechteile Technische Daten Angebot anfordern
Oberflächenrauheit: Begriff und Einordnung
Keine technische Oberfläche ist ideal glatt. Unter dem Mikroskop zeigt jedes Blech, jede Fräsfläche und jede Schnittkante ein Gebirge aus Spitzen und Tälern. Die Geometrische Produktspezifikation (GPS) teilt diese Abweichungen nach ihrer Wellenlänge ein:
- Formabweichung: langwellig, zum Beispiel eine Durchbiegung oder mangelnde Ebenheit des ganzen Blechs.
- Welligkeit: mittlere Wellenlängen, etwa durch Schwingungen der Maschine oder ungleichmäßigen Vorschub.
- Rauheit: kurzwellige Anteile, die das Werkzeug direkt erzeugt, etwa die Riefen eines Schleifkorns.
Messtechnisch trennt ein Profilfilter die Rauheit von der Welligkeit. Die Grenze legt die Grenzwellenlänge fest, die in der neuen Normung Nesting-Index heißt. Ohne einheitlichen Filter wären Rauheitswerte verschiedener Labore nicht vergleichbar.
Im Sprachgebrauch sind die Begriffe nicht scharf getrennt. „Rauheit“ ist die Normschreibweise, „Rauigkeit“ ist ebenfalls korrekt, „Rauhigkeit“ ist die alte Schreibweise. Mit „Rautiefe“ meinen die meisten in der Werkstatt den Kennwert Rz, in älteren Unterlagen steht das Wort auch für die Gesamthöhe Rt.
Rauheit ist kein Selbstzweck. Sie beeinflusst die Haftung von Beschichtungen und Klebstoffen, die Dichtwirkung, Reibung und Verschleiß, die Reinigbarkeit und das Aussehen einer Sichtfläche. Bei Edelstahl hängt auch das Korrosionsverhalten davon ab.
Die Normung der Profilrauheit ist seit Ende 2021 international neu geordnet. Die dreiteilige Reihe ISO 21920 ersetzt ISO 1302 für die Zeichnungsangabe, ISO 4287 für Begriffe und Kenngrößen sowie ISO 4288 für die Messbedingungen. In Deutschland erschien sie als DIN EN ISO 21920-1 bis -3 im Dezember 2022. Bestehende Zeichnungen bleiben gültig. Um Missverständnisse zu vermeiden, sollte der Normverweis aber datiert sein, etwa ISO 1302:2002.
Mittenrauwert Ra
Ra ist der arithmetische Mittenrauwert. Er ist der Mittelwert der Beträge aller Profilabweichungen von der Mittellinie. Anschaulich: Man klappt alle Täler nach oben und bildet die mittlere Höhe des entstehenden Profils. Ra wird in Mikrometern (µm) angegeben.
Nach DIN EN ISO 21920-2 bezieht sich Ra auf die gesamte Auswertelänge. Früher wurde Ra je Einzelmessstrecke gebildet und über mehrere Strecken gemittelt. Am Messergebnis ändert das in der Praxis wenig. Der Begriff lautet jetzt aber Auswertelänge statt Messstrecke.
Ra ist der gebräuchliche Standardkennwert für Rauheit. Er ist robust, gut reproduzierbar und mit fast jedem Messgerät bestimmbar. Seine Schwäche liegt in der Mittelung. Einzelne tiefe Riefen oder hohe Spitzen fallen kaum ins Gewicht. Völlig unterschiedliche Profile können denselben Ra-Wert haben: ein gleichmäßiges Schliffbild ebenso wie eine glatte Fläche mit wenigen tiefen Kratzern.
Für Funktionsflächen, an denen einzelne Riefen stören, reicht Ra deshalb oft nicht. Dort wird zusätzlich Rz oder eine Kenngröße der Materialanteilkurve vorgeschrieben. Für Sichtflächen beschreibt Ra das Aussehen nur unvollständig; ein Referenzmuster ergänzt die Messung.
Ein typisches Beispiel ist die Angabe „Ra 1,6“. Sie bedeutet: Der Mittenrauwert darf 1,6 µm nicht überschreiten. Ob dabei jeder Messwert oder nur ein Anteil der Messwerte unter der Grenze liegen muss, regelt die Toleranzakzeptanzregel. Dazu mehr im Abschnitt zur Zeichnungsangabe.
In englischsprachigen Unterlagen taucht Ra auch als CLA (centre line average) oder AA (arithmetic average) auf. Gemeint ist derselbe Kennwert. Werte in Mikrozoll (µin) rechnen Sie mit dem Faktor 0,0254 in Mikrometer um.
Rautiefe Rz
Rz beschreibt die maximale Höhe des Rauheitsprofils. Innerhalb eines Abschnitts wird der Abstand zwischen der höchsten Profilspitze und dem tiefsten Profiltal bestimmt. Rz ist der Mittelwert dieser Einzelwerte über alle Abschnitte, standardmäßig über fünf.
In der früheren DIN EN ISO 4287 hieß der Wert „größte Höhe des Profils“, im Werkstattdeutsch „gemittelte Rautiefe“. DIN EN ISO 21920-2 nennt ihn „maximale Höhe“, an der Definition hat sich nichts geändert. Rz gehört zu den wenigen Kenngrößen, die weiterhin über Abschnitte gebildet werden. Die Abschnittslänge ersetzt den früheren Begriff Einzelmessstrecke.
Rz, Rt und ältere Definitionen
Neben Rz gibt es die Gesamthöhe Rt. Sie misst den Abstand von höchster Spitze zu tiefstem Tal über die ganze Auswertelänge und reagiert daher noch stärker auf Ausreißer. In älteren Unterlagen findet sich außerdem Rmax, die größte Einzelrautiefe. Als ihren Nachfolger führt ISO 21920-2 die Kenngröße Rzx ein, die anders berechnet wird.
Vorsicht bei sehr alten Zeichnungen: Die Fassung von 1984 der ISO 4287 definierte Rz über zehn Profilpunkte. Werte nach dieser Definition sind mit dem heutigen Rz nicht direkt vergleichbar. Achten Sie deshalb auf die zitierte Norm und ihr Ausgabedatum.
Rz-Beispiele aus der Praxis
- Rz 6,3: Die mittlere Spitze-Tal-Höhe darf 6,3 µm nicht überschreiten. Solche Werte erreichen übliche spanende Verfahren im Schlichtbereich.
- Rz 16: Spitze-Tal-Höhe bis 16 µm, eine häufige Angabe für Maschinenbauteile mit mittlerer Beanspruchung.
- Rz 25: Spitze-Tal-Höhe bis 25 µm. Gemessen wird dafür nach DIN EN ISO 21920-3 mit einer Grenzwellenlänge von 2,5 mm.
- Rz5 an Schnittflächen: Für thermische Schnitte bewertet DIN EN ISO 9013 die Schnittfläche über die gemittelte Rautiefe Rz5.
Ra und Rz im Vergleich
Ra und Rz beschreiben dasselbe Profil aus zwei Blickwinkeln. Ra fragt nach dem mittleren Rauheitszustand, Rz nach der Höhe zwischen ausgeprägten Spitzen und Tälern. Die Tabelle stellt die beiden Kennwerte gegenüber:
| Merkmal | Ra | Rz |
|---|---|---|
| Benennung | arithmetischer Mittenrauwert | maximale Höhe des Rauheitsprofils |
| Berechnung | Mittelwert der Beträge aller Profilabweichungen | Spitze-Tal-Höhe je Abschnitt, gemittelt |
| Bezugslänge | Auswertelänge | Abschnittslänge, standardmäßig fünf Abschnitte |
| Reaktion auf einzelne Riefen | gering | deutlich |
| Typischer Einsatz | allgemeine Oberflächengüte, geschliffene Flächen | Dicht-, Gleit- und Passflächen, Schnittflächen |
| Schwäche | verschiedene Profile ergeben gleiche Werte | streut stärker, empfindlich für Ausreißer |
Umrechnung nur als grobe Faustregel
Eine mathematisch feste Umrechnung zwischen Ra und Rz gibt es nicht. Das Verhältnis hängt von der Profilform ab. Die Fachliteratur nennt Erfahrungswerte, die sich deutlich unterscheiden. Verbreitet ist Rz ≈ 4 bis 7 × Ra für spanend bearbeitete Flächen. Für Edelstahloberflächen nennt die Informationsstelle Edelstahl Rostfrei Rz ≈ 6 bis 10 × Ra.
Für Ra 1,6 µm ergibt die erste Regel ein Rz zwischen etwa 6 und 11 µm, die zweite zwischen etwa 10 und 16 µm. Diese Spanne zeigt, wie unsicher der Schluss von einem Wert auf den anderen ist. Für Abnahme und Prüfung ist die Umrechnung ungeeignet. Stehen beide Werte auf der Zeichnung, werden beide gemessen.
Praktisch heißt das: Legen Sie den Kennwert nach der Funktion fest. Geht es um den mittleren Rauheitszustand einer Fläche, etwa bei geschliffenen Blechen, genügt oft Ra. Stören einzelne tiefe Riefen, etwa an Dichtflächen, gehört Rz oder Rt auf die Zeichnung.
Rauheitswerte: Rauheitsklassen und typische Bereiche nach Verfahren
Rauheitsklassen N1 bis N12
Ältere Zeichnungen tragen oft Rauheitsklassen statt Zahlenwerten. Die Klassen N1 bis N12 stammen aus früheren Ausgaben der ISO 1302. Jede Klasse steht für einen Höchstwert von Ra, von Klasse zu Klasse verdoppelt sich der Wert ungefähr. In der Ausgabe von 2002 sind die N-Klassen nicht mehr enthalten, auf Bestandszeichnungen tauchen sie aber weiter auf.
| Rauheitsklasse | Ra höchstens (µm) | Rauheitsklasse | Ra höchstens (µm) |
|---|---|---|---|
| N1 | 0,025 | N7 | 1,6 |
| N2 | 0,05 | N8 | 3,2 |
| N3 | 0,1 | N9 | 6,3 |
| N4 | 0,2 | N10 | 12,5 |
| N5 | 0,4 | N11 | 25 |
| N6 | 0,8 | N12 | 50 |
Typische Ra-Bereiche nach Fertigungsverfahren
Die folgende Übersicht zeigt, welche Ra-Werte einzelne Verfahren im Normalfall erreichen. Die Werte folgen der in Tabellenbüchern verbreiteten Übersicht, die auf die US-Norm ASME B46.1 zurückgeht. Es sind typische Bereiche, keine Garantiewerte. Unter günstigen Bedingungen sind feinere, unter ungünstigen gröbere Werte möglich.
| Fertigungsverfahren | Typischer Ra-Bereich (µm) | Bezug zur Blechbearbeitung |
|---|---|---|
| Brennschneiden | 12,5–25 | Schnittfläche von Brennschneidteilen |
| Warmwalzen | 12,5–25 | Oberfläche von warmgewalztem Blech |
| Sägen | 1,6–25 | Zuschnitt von Profilen und Stangen |
| Laserschneiden | 0,8–6,3 | Schnittfläche von Laserteilen |
| Bohren | 1,6–6,3 | Bohrungswand |
| Fräsen | 0,8–6,3 | bearbeitete Anschlussflächen |
| Drehen | 0,4–6,3 | Dreh- und Anbauteile |
| Kaltwalzen, Ziehen | 0,8–3,2 | Oberfläche von kaltgewalztem Blech |
| Schleifen | 0,1–1,6 | geschliffene Blechoberfläche |
| Polieren | 0,1–0,4 | polierte Sichtflächen |
| Läppen | 0,05–0,4 | Funktionsflächen mit hohen Anforderungen |
Für Blechteile heißt das: Die Schnittfläche eines Laserteils liegt in einem anderen Bereich als die gewalzte Blechoberfläche. Ein Brennschnitt ist deutlich rauer als ein Laserschnitt. Wer auf der Fläche feine Ra-Werte braucht, kommt am Schleifen nicht vorbei.
Rauheit in der technischen Zeichnung angeben
Die Angabe der Oberflächenbeschaffenheit regelt heute DIN EN ISO 21920-1, vorher DIN EN ISO 1302. Grundlage ist das grafische Symbol aus zwei ungleich langen Linien, die unter etwa 60° zur Oberfläche stehen. Drei Varianten sind zu unterscheiden:
- Grundsymbol: Jedes Fertigungsverfahren ist zulässig.
- Symbol mit Querstrich: Die Oberfläche muss materialabtrennend bearbeitet werden, etwa durch Schleifen oder Fräsen.
- Symbol mit Kreis: Materialabtrag ist nicht zulässig, die Fläche bleibt im Zustand des vorangegangenen Verfahrens.
Am Symbol stehen Kenngröße und Grenzwert, etwa „Ra 1,6“ oder „Rz 6,3“. Ein vorangestelltes „U“ kennzeichnet einen oberen, ein „L“ einen unteren Grenzwert. Zusätzlich lassen sich Fertigungsverfahren, Filter und die Rillenrichtung angeben.
Rillenrichtung
Das Zeichen für die Rillenrichtung beschreibt den Verlauf des Schliffbilds zur Projektionsebene: „=“ parallel, „⊥“ senkrecht, „X“ gekreuzt, „M“ in mehreren Richtungen, „C“ annähernd kreisförmig, „R“ annähernd radial und „P“ ohne Rillen, etwa punktförmig oder kuppig. Für geschliffene Sichtbleche ist die Rillenrichtung oft wichtiger als der Zahlenwert. Messungen längs und quer zum Schliffbild ergeben unterschiedliche Werte; üblich ist die Messung quer zur Rillenrichtung.
Höchstwertregel statt 16-%-Regel
Die wichtigste Änderung betrifft die Auswertung. Nach der alten Normung galt ohne weitere Angabe die 16-%-Regel: Bis zu 16 % der Messwerte durften den Grenzwert überschreiten. Wer jede Überschreitung ausschließen wollte, schrieb „max“ dazu, etwa „Ra max 0,8“.
DIN EN ISO 21920-1 kehrt das um. Ohne Angabe gilt jetzt die Höchstwertregel: Kein Messwert darf die Grenze überschreiten. Die 16-%-Regel muss ausdrücklich gefordert werden. Neu hinzugekommen ist eine Medianregel für Fälle mit starker Streuung. Damit alte und neue Angaben unterscheidbar bleiben, führt die Norm ein neues grafisches Symbol ein.
Für die Praxis ergeben sich drei Regeln: die Norm datiert angeben, die Kenngröße nach der Funktion wählen und die Messrichtung festlegen, wo sie für das Ergebnis wichtig ist.
Rauheit messen: Tastschnittverfahren und optische Messung
Tastschnittverfahren
Das gängige Messverfahren ist das Tastschnittverfahren. Eine Diamanttastspitze fährt mit konstanter Geschwindigkeit über die Oberfläche und zeichnet das Höhenprofil auf. Übliche Tastspitzen haben einen Spitzenradius von 2, 5 oder 10 µm und einen Kegelwinkel von 60° oder 90°. Mobile Rauheitsmessgeräte arbeiten nach demselben Prinzip und eignen sich für die Prüfung direkt an der Maschine.
Welche Filter und Längen gelten, legt DIN EN ISO 21920-3 fest, wenn die Zeichnung nichts anderes sagt. Neu ist: Die Einstellungen richten sich nach dem Grenzwert auf der Zeichnung, nicht mehr nach dem gemessenen Wert. Die Norm fasst sie in Einstellungsklassen zusammen, jeweils mit fünf Abschnitten:
| Klasse | Ra-Grenzwert (µm) | Rz-Grenzwert (µm) | Grenzwellenlänge Nic (mm) | Auswertelänge (mm) |
|---|---|---|---|---|
| Sc1 | bis 0,02 | bis 0,16 | 0,08 | 0,4 |
| Sc2 | über 0,02 bis 0,1 | über 0,16 bis 0,8 | 0,25 | 1,25 |
| Sc3 | über 0,1 bis 2 | über 0,8 bis 16 | 0,8 | 4 |
| Sc4 | über 2 bis 10 | über 16 bis 80 | 2,5 | 12,5 |
| Sc5 | über 10 | über 80 | 8 | 40 |
Beispiel: Für „Rz 6,3“ gilt die Klasse Sc3. Gemessen wird mit einer Grenzwellenlänge von 0,8 mm über eine Auswertelänge von 4 mm. Für „Rz 25“ gilt Sc4 mit 2,5 mm und 12,5 mm. Eine weitere Änderung betrifft Fehlstellen: Oberflächenunvollkommenheiten wie Kratzer werden nicht mehr ausgespart, sondern gehen in die Prüfentscheidung ein.
Optische Messung
Optische Verfahren wie Konfokalmikroskopie, Weißlichtinterferometrie oder Fokusvariation messen berührungslos. Sie erfassen statt einer Linie eine Fläche. Dafür gibt es eigene, flächenhafte Kenngrößen nach DIN EN ISO 25178, etwa Sa und Sz. ISO 21920 nähert die Profilkenngrößen an diese Flächenkenngrößen an. Austauschbar sind Profil- und Flächenwerte trotzdem nicht; auf der Zeichnung muss klar sein, was gemeint ist.
Für die schnelle Werkstattkontrolle gibt es Rauheitsvergleichsmuster. Sie ersetzen keine Messung, helfen aber beim Einordnen einer Fläche nach Sicht und Gefühl.
Rauheit an Schnittkanten von Laser-, Plasma- und Brennschneidteilen
Bei Blechteilen zählt nicht nur die Fläche, sondern auch die Schnittkante. Für thermische Schnitte gilt DIN EN ISO 9013. Sie beschreibt die Güte der Schnittfläche über zwei Kenngrößen: die Rechtwinkligkeits- und Neigungstoleranz u und die gemittelte Rautiefe Rz5. Beide werden in Bereiche eingeteilt, deren Grenzwerte mit der Schnittdicke wachsen.
Für Schnittflächen mit ausgeprägten Riefen beschreibt ein Spitze-Tal-Wert die Kante aussagekräftiger als ein Mittelwert. Deshalb nutzt die Norm Rz5 und nicht Ra. Wer Laserteile mit Anforderungen an die Schnittfläche bestellt, sollte den geforderten Bereich nach DIN EN ISO 9013 angeben.
Für die Weiterverarbeitung gilt: Rauheit, Grat, Oxidschicht und Schlacke sind getrennte Merkmale. Eine Laserkante kann glatt und trotzdem mit Oxid belegt sein. Eine Plasmakante kann gute Rz5-Werte haben und an der Unterseite Schlacke tragen. Was die Oxidschicht für Beschichtung und Schweißen bedeutet, erklärt der Beitrag Laserschneiden mit Sauerstoff oder Stickstoff. Wie Schlacke entsteht, beschreibt der Beitrag Schlacke an Brenn- und Plasmateilen.
Eine Durchlauf-Entgratmaschine bearbeitet an der Schnittkante vor allem Grat, scharfe Kante und Oxidschicht. Die Riefenstruktur der Schnittfläche selbst verändert sie nur begrenzt. Wer eine definierte Rauheit der Schnittfläche braucht, muss sie gezielt fordern und messen. Wie Grat und scharfe Kanten entfernt werden, zeigt die Seite Entgraten von Blech.
Körnung und Rauheit beim Schleifen von Blech
Beim Flächenschliff bestimmt die Körnung, wie tief die einzelnen Schleifriefen sind. Grobe Körnungen tragen viel Material ab und hinterlassen ein raues Schliffbild. Feine Körnungen glätten. Den genauen Ra-Wert legt die Körnung aber nicht fest. Art und Zustand des Schleifmittels, Anpressdruck, Vorschub, Werkstoff und Messrichtung verändern das Ergebnis deutlich.
Einen Anhaltspunkt gibt das Merkblatt 984 der Informationsstelle Edelstahl Rostfrei. Es nennt für nichtrostenden Stahl folgende Näherungswerte:
| Körnung | Ra (µm), Näherungswert | Körnung | Ra (µm), Näherungswert |
|---|---|---|---|
| 80 | 1,80 | 240 | 0,38 |
| 120 | 1,32 | 320 | 0,30 |
| 150 | 1,06 | 500 | 0,18 |
| 180 | 0,76 | 600 | 0,13 |
Das Merkblatt weist selbst darauf hin, dass die Werte bei gleicher Körnung erheblich schwanken können. Die Tabelle eignet sich deshalb für die Vorauswahl, nicht für die Abnahme. Jede Schleifstufe muss außerdem die Riefen der vorherigen vollständig ausschleifen, sonst bleiben tiefe Kratzer unter einem feinen Finish sichtbar.
Körnungen der TFON Schleifmittel
Die Schleifbänder für die TFON Surfacer gibt es aus Aluminiumoxid, Zirkonium und Keramik in den Körnungen 40–400, als Cubitron-Schleifband in den Körnungen 24–400. Die Lamellenschleifwalzen für die Kantenverrundung decken die Körnungen 60–400 ab. Für ein feines Finish kommen Vlies-Schleifmittel in den Stufen grob, mittel, fein und sehr fein hinzu.
Für Flächenschliff und Satinieren sind die Modelle mit Finishaggregat ausgelegt, etwa der TFON Surfacer TF-RF-3013 für Teile aus gratfreiem Schnitt und der TFON Surfacer TF-RBF-3013, der zusätzlich entgratet. Beide verarbeiten Teile bis 1.300 mm Breite bei 0,6–4,0 m/min Vorschub. Einen Überblick über alle Konfigurationen gibt die Seite Entgrat- und Kantenverrundungsmaschinen.
Gemessene Ra-Werte für einzelne TFON Maschinen und Schleifmittel nennen wir hier bewusst nicht, weil sie von Teil, Werkstoff und Einstellung abhängen. Haben Sie einen Zielwert, nennen Sie ihn in der Anfrage zusammen mit Werkstoff, Kenngröße und Messrichtung. Abgenommen wird über eine Messung am Musterteil oder ein Referenzmuster. Mehr zum Schliffbild unter Oberflächenschliff von Blech.
Passende TFON-Maschinen
-
TFON Surfacer® TF-RF-3013
Max. Materialbreite 1.300 mm, Vorschub 0,6–4,0 m/min; Kantenverrundung und Finishaggregat für Teile aus gratfreiem Schnitt
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RBF-3013
Max. Materialbreite 1.300 mm; Entgraten, Kantenverrunden und Satinieren in einem Durchlauf
Technische Daten Angebot anfordern -
TFON Surfacer® TF-RBF-2510
Max. Materialbreite 1.000 mm; Entgrat- und Satiniermaschine für kleinere Blechteile
Technische Daten Angebot anfordern
Häufige Fragen
Was bedeutet Ra 3,2?
Ra 3,2 bedeutet, dass der arithmetische Mittenrauwert der Oberfläche höchstens 3,2 µm betragen darf. Nach DIN EN ISO 21920-1 darf ohne weitere Angabe kein Messwert darüber liegen. Auf älteren Zeichnungen entspricht Ra 3,2 der Rauheitsklasse N8. Der Wert liegt im typischen Bereich von Drehen und Fräsen.
Welche Rauheit hat eine Laserschnittkante?
Das hängt von Werkstoff, Blechdicke und Schneidparametern ab. Als typischen Bereich für Laserschnitte nennen Tabellenbücher Ra 0,8–6,3 µm. Normativ bewertet DIN EN ISO 9013 die Schnittfläche thermischer Schnitte über die gemittelte Rautiefe Rz5, deren zulässige Werte mit der Blechdicke steigen.
Ist ein kleiner Ra-Wert immer besser?
Nein. Eine glattere Oberfläche kostet mehr Bearbeitung und passt nicht zu jeder Funktion. Beschichtungen und Klebstoffe brauchen oft eine gewisse Rauheit zur Verankerung, Gleitflächen eine Mindestrauheit für den Schmierfilm. Legen Sie den Wert nach der Funktion fest, nicht nach dem kleinsten erreichbaren Wert.
Was bedeutet N7 auf einer Zeichnung?
N7 ist eine Rauheitsklasse aus älteren Ausgaben der ISO 1302 und steht für einen Mittenrauwert Ra von höchstens 1,6 µm. Die N-Klassen sind in aktuellen Normen nicht mehr enthalten. Bei Änderungen an der Zeichnung wird die Klasse üblicherweise durch die direkte Angabe Ra 1,6 ersetzt.
Welche Körnung ergibt Ra 0,8?
Eine feste Zuordnung gibt es nicht. Nach den Näherungswerten der Informationsstelle Edelstahl Rostfrei liegt geschliffener Edelstahl nach Korn 180 etwa bei Ra 0,76 µm. Schleifmittel, Anpressdruck, Vorschub und Messrichtung verschieben das Ergebnis deutlich. Klären Sie den Zielwert deshalb mit einem Musterteil und einer Messung.
Gilt die 16-%-Regel noch?
Nur, wenn sie auf der Zeichnung ausdrücklich gefordert ist. Seit DIN EN ISO 21920-1 gilt ohne weitere Angabe die Höchstwertregel, bei der kein Messwert den Grenzwert überschreiten darf. Zeichnungen mit datiertem Verweis auf die alte ISO 1302 werden weiterhin nach der damaligen Regel ausgewertet.
Die passende Maschine für Ihre Teile
Nennen Sie uns Werkstoff, Schneidverfahren, Teileabmessungen und den folgenden Arbeitsschritt. Fotos beider Seiten helfen uns, die passende Maschine und Aggregatfolge zu empfehlen.